❓什么是直通率?
直通率(First Pass Yield, FPY)是一个制程步骤里,第一次就做对、不需要重工也不需要修复的产品比例。公式只有一行:
直通率 = 第一次就通过的数量 ÷ 进入这个步骤的数量
只算完全不需要修正的产品。修好之后才通过的那一台,不算第一次通过。
星期一早上的检讨会,月报上的质量数字写着 96%。它已经连续五个月写着 96% 上下。这条产线有 15 个人工工站,会议室里没有人说得出少掉的那 4 个百分点是哪一站给出去的,是三站各掉一点,还是某一站那周状况特别差。
这个数字是对的。它也没办法用,因为它只在最后算了一次,算的是整条线。
这个 96%,还有它背后那条 15 站的产线,是贯穿整篇文章的一个例子。不是客户数据。
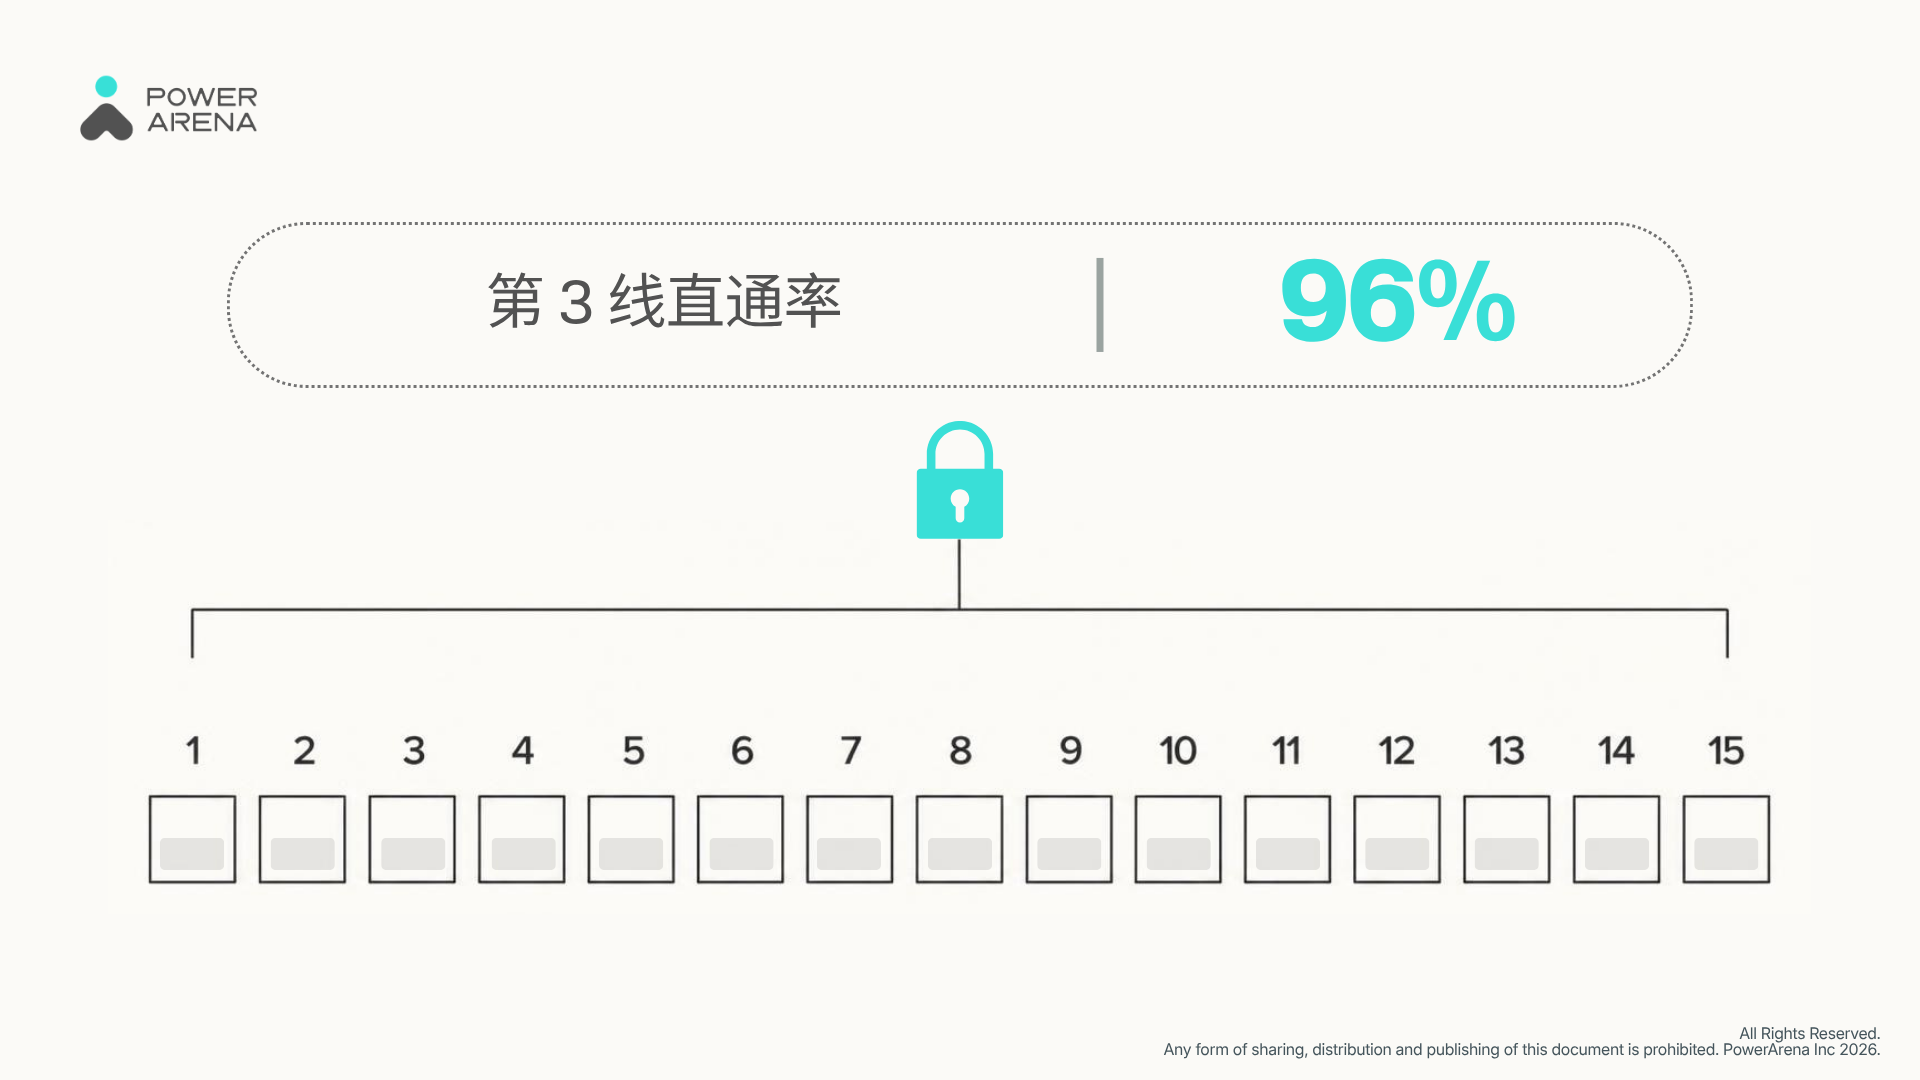
单一的线体直通率(FPY)数据,往往会掩盖究竟是哪个特定装配工站实际发生了问题。
📖本文将带你看:
- 直通率在一个工站上量的是什么,整线的一个数字又藏掉了什么
- 把公式套在 15 个工站上实际算一次,以及那个让一条差的产线看起来很漂亮的算术错误
- 直通率数据实际上来自哪三个地方,各自说得出什么、说不出什么
- 一条半导体光罩盒产线 在逐站量测之后达到的数字
直通率量的是什么,藏掉的又是什么
在单一工站上,直通率回答一个问题:进到这一站的产品,有多少第一次就做对了。这个定义带着三个条件,实务上常常被弄丢。
它是每一站的,不是整条线的。 直通率是针对一个制程定义的。拿它套整条线,你得到的是「一个很大的制程」的有效数字,而里面每一站都不见了。
重工过的产品永远不算。 作业员把一个差一声喀就扣上的连接器重新压到位,或者技术员把一个焊点重新回焊,产品从 NG 变成 OK,那一台仍然不是「第一次就好」。传统良率会把它算成良品,因为传统良率问的是能不能出货。直通率问的是你为了走到能出货,付了多少。
报废和重工都是失误。 一台报废品和一台修好的产品,在损益表(P&L)上看起来差很多。对直通率来说,它们是同一件事:这一站第一次没做成。
藏东西的动作发生在汇总的那一刻,15 个工站数字变成一个产线数字的那一刻。整线 96% 的直通率,把 15 站发生的所有事压成一个数字,而这个压缩是不可逆的。4 个百分点不见了。你拿不回来。
良率数字告诉你有多少。每一站的良率数字告诉你在哪里。问题从「多少」换成「哪里」,答案就必须从工站本身来。
公式,以及一个 15 站的实际计算
一条 15 站的机壳组装线,算法如下。这些数字是一个例子,挑的是合理的值,不是客户数据。 一个月,每站进入 10,000 台,重工过的产品算在它失败的那一站,不计入第一次通过。
| # | 工站 | 进入数量 | 第一次通过 | 工站直通率 | 累计 RTY |
| 1 | 机壳上料与定位 | 10,000 | 9,994 | 99.94% | 99.94% |
| 2 | 垫片安装 | 10,000 | 9,961 | 99.61% | 99.55% |
| 3 | PCB 安装 | 10,000 | 9,988 | 99.88% | 99.43% |
| 4 | 锁螺丝,4 颗 | 10,000 | 9,972 | 99.72% | 99.15% |
| 5 | 连接器 A | 10,000 | 9,983 | 99.83% | 98.98% |
| 6 | 连接器 B | 10,000 | 9,979 | 99.79% | 98.78% |
| 7 | 导热垫贴附 | 10,000 | 9,948 | 99.48% | 98.26% |
| 8 | 屏蔽罩安装 | 10,000 | 9,990 | 99.90% | 98.16% |
| 9 | 贴标与扫描 | 10,000 | 9,996 | 99.96% | 98.12% |
| 10 | 扭力确认 | 10,000 | 9,976 | 99.76% | 97.89% |
| 11 | 线材走线 | 10,000 | 9,934 | 99.34% | 97.24% |
| 12 | 上盖盖合 | 10,000 | 9,981 | 99.81% | 97.06% |
| 13 | 锁螺丝,6 颗 | 10,000 | 9,969 | 99.69% | 96.76% |
| 14 | 韧体烧录 | 10,000 | 9,993 | 99.93% | 96.69% |
| 15 | 最终外观检查 | 10,000 | 9,987 | 99.87% | 96.56% |
拿第 4 站算一次:9,972 ÷ 10,000 = 0.9972,也就是 99.72%。
最后一栏是滚动直通率(Rolled Throughput Yield, RTY),也就是一台产品 15 站全部第一次通过、没有在任何一站重工的机率。它是把各站直通率相乘得来的,不是相加:
RTY = FPY₁ × FPY₂ × … × FPY₁₅ = 0.9994 × 0.9961 × … × 0.9987 = 96.56%
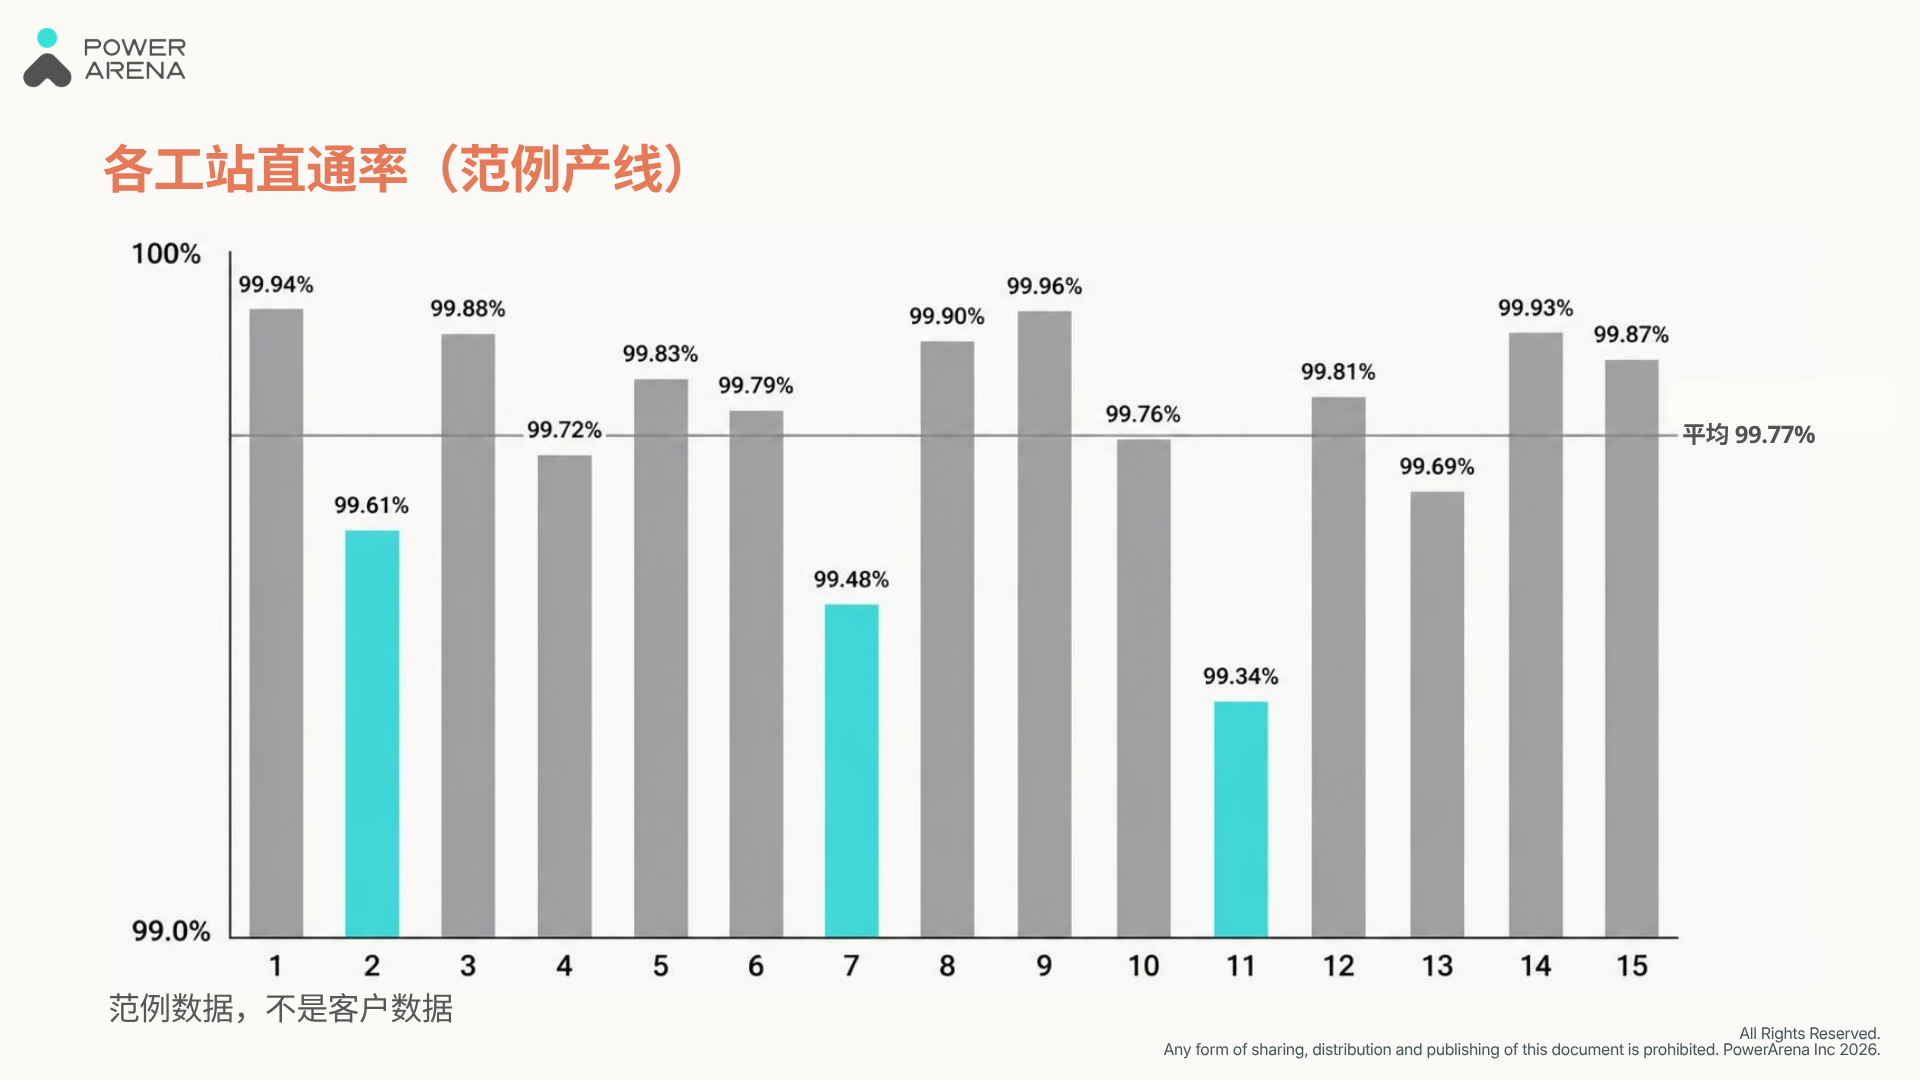
工站层级的数据揭露了,绝大多数的直通率不良其实仅源自于其中三个工站。
让一条差的产线看起来很漂亮的错误
把范例表里 15 站的直通率拿来平均。你会得到 99.77%。放进简报里,这条线看起来近乎完美。
改成相乘,你得到 96.56%。同一组数据,差了 3.2 个百分点。
平均是错的,因为串联的良率是机率,而串联的机率要相乘。每一站都有机会在同一台产品上失手。这也是为什么长产线对小小的不良率那么不留情:15 站各 99.77%,整条线每 100 台会漏掉超过 3 台,而那 3 台不是在你的重工台上,就是在你客户的手上。
同一张表也回答了汇总数字答不了的问题。范例里 150,000 次工站通过,一共 349 次失误。第 11 站(线材走线)、第 7 站(导热垫)和第 2 站(垫片)三站就占了 157 次,等于整条线 45% 的首次失败。 把这三站拉到产线自己的平均 99.77%,RTY 从 96.56% 变成 97.42%,每 10,000 台大约多 86 台再也不需要被碰第二次。
这些,在一个 96% 里面你什么都看不到。
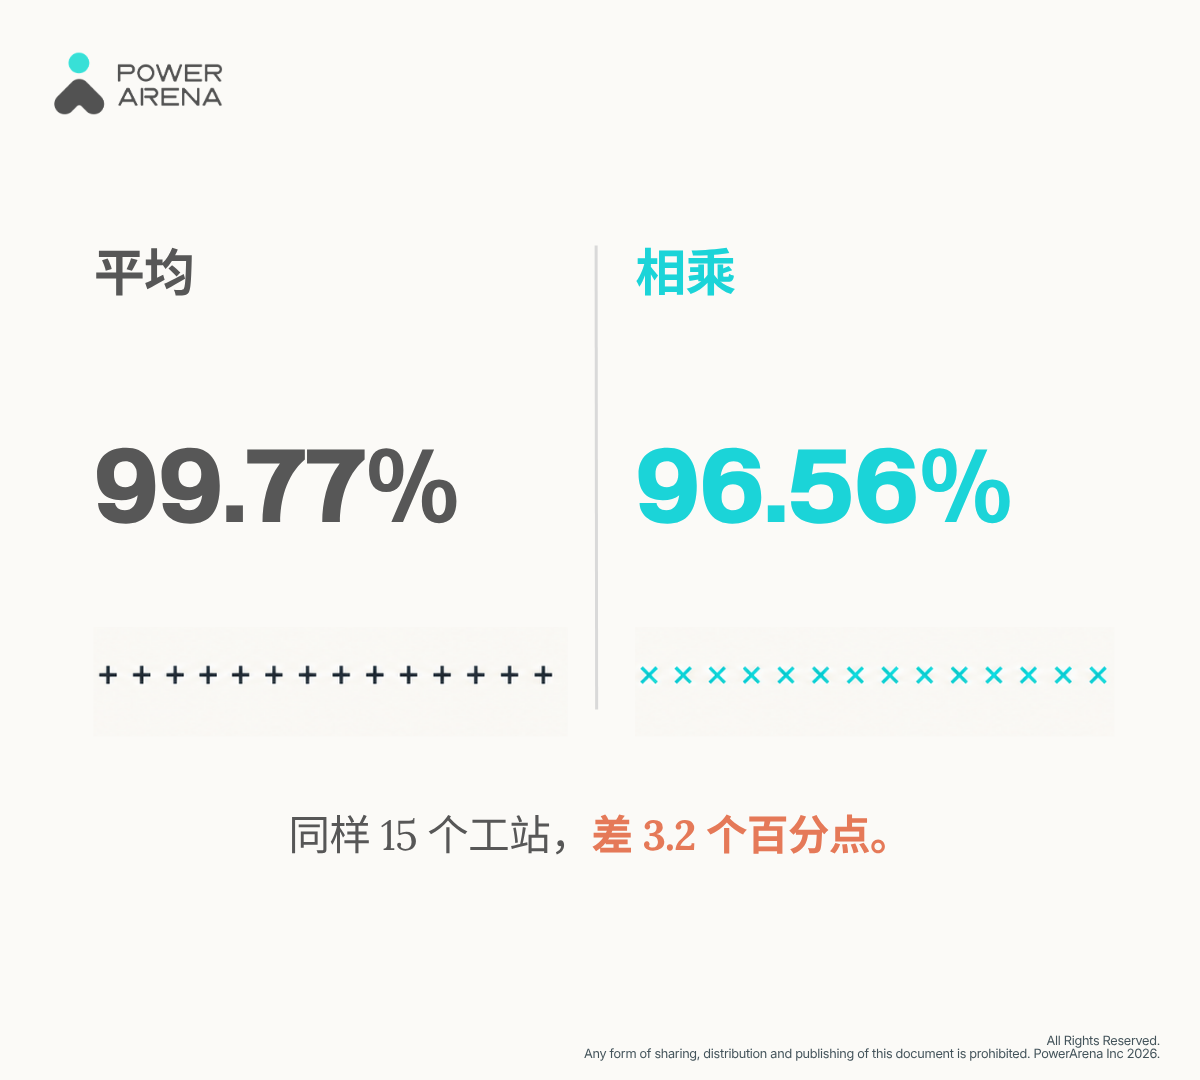
必须将各工站的良率相乘,而非取平均值,才能准确计算出真实的线体良率。
数据必须从哪里来,每个来源又是为了告诉你什么而存在
公式一分钟就讲完了。把它填满才是多数产线卡住的地方,因为每一站的直通率需要一个你的系统不一定有记录的事实:这台产品在这一站,在任何人再碰它之前,是不是好的。来源有三个,各自对不同的事情诚实。
线尾测试纪录:完整,但太晚,也认不出工站
在产线末端,功能测试和最终检验涵盖每一台产品。OK 或 NG 是客观的、有时间戳记的,而且已经在你的数据库里。这是真正的覆盖率,多数工厂月报上的直通率就是从这里来的。
限制在位置。线尾测试看到的是一台完成品,所以它回报的是这台坏了,不是在哪里做坏的。对任何结果不会在终测显现的步骤,它也是盲的:盖上机壳之后的胶量覆盖,或者一片装得稍微歪了的垫片,今天在测试台上撑得住,第七个月在客户那里开始漏。所以你的 96% 是关于产线末端的一句真话,而关于产线中段,它什么都没说。
作业员填的重工单:认得出工站,但填不全
回到工作台,重工单是唯一会写出工站的常见来源。一张单子写着「第 11 站,线材夹到,重新走线」,你就有了直通率需要的那个事实:这台产品在第 11 站不是好的,之后有人把它弄好了。
问题在什么事情会有单子。一个失误,做错的人自己二十秒就地修好,通常不会有。这不是你的产线上有人不诚实。这是一个人修好一件小事然后继续做,在一份看产出的工作里,没有哪套填单系统能稳定赢过这个直觉。所以你的重工单会偏向慢的、看得见的、花钱的失误,由它们算出来的工站直通率会偏乐观,而且你没办法修正,因为漏掉的事件根本没留下纪录。也许其中一台之后变成客退回来,也许永远不会。
全时段影像撷取:逐站、逐台、逐步骤
在每一个工站上,这就是 PowerArena HOP 人因作业平台(Human Operation Platform)所在的位置。摄影机对照这一站自己的标准作业程序(Standard Operating Procedure, SOP)看作业,每一台产品都有一笔纪录:做了哪些步骤、顺序如何、每一步花多久、有没有步骤重做。重做的步骤就是一次首次失败,不管有没有人为它填单。
对直通率的计算,有三件事随之改变。覆盖率是每一台,不是抽样。归属到工站是结构上必然的,因为摄影机就在那一站。时间点也变了:工作台上方的安灯(andon,整条线一眼都看得到的灯塔)在产品还在作业员面前的时候从绿转红,于是原本会变成一张重工单的事件,变成了一次当场修正。
人工做法在被取代之前,值得先记它一笔。手工搜集的工时与良率研究,是过去五十年大多数时候这些数据的来源,做这些研究的人是严谨的。问题在算术,不在用心:在 PowerArena 的案例纪录里,工程师在现场花 24 到 48 小时,大约换得每个月 15 分钟可用的数据。那是一个工站、一个班次的抽样。它填不满上面那张 15 列的范例表,也填不满你的改善计划真正需要的那张。
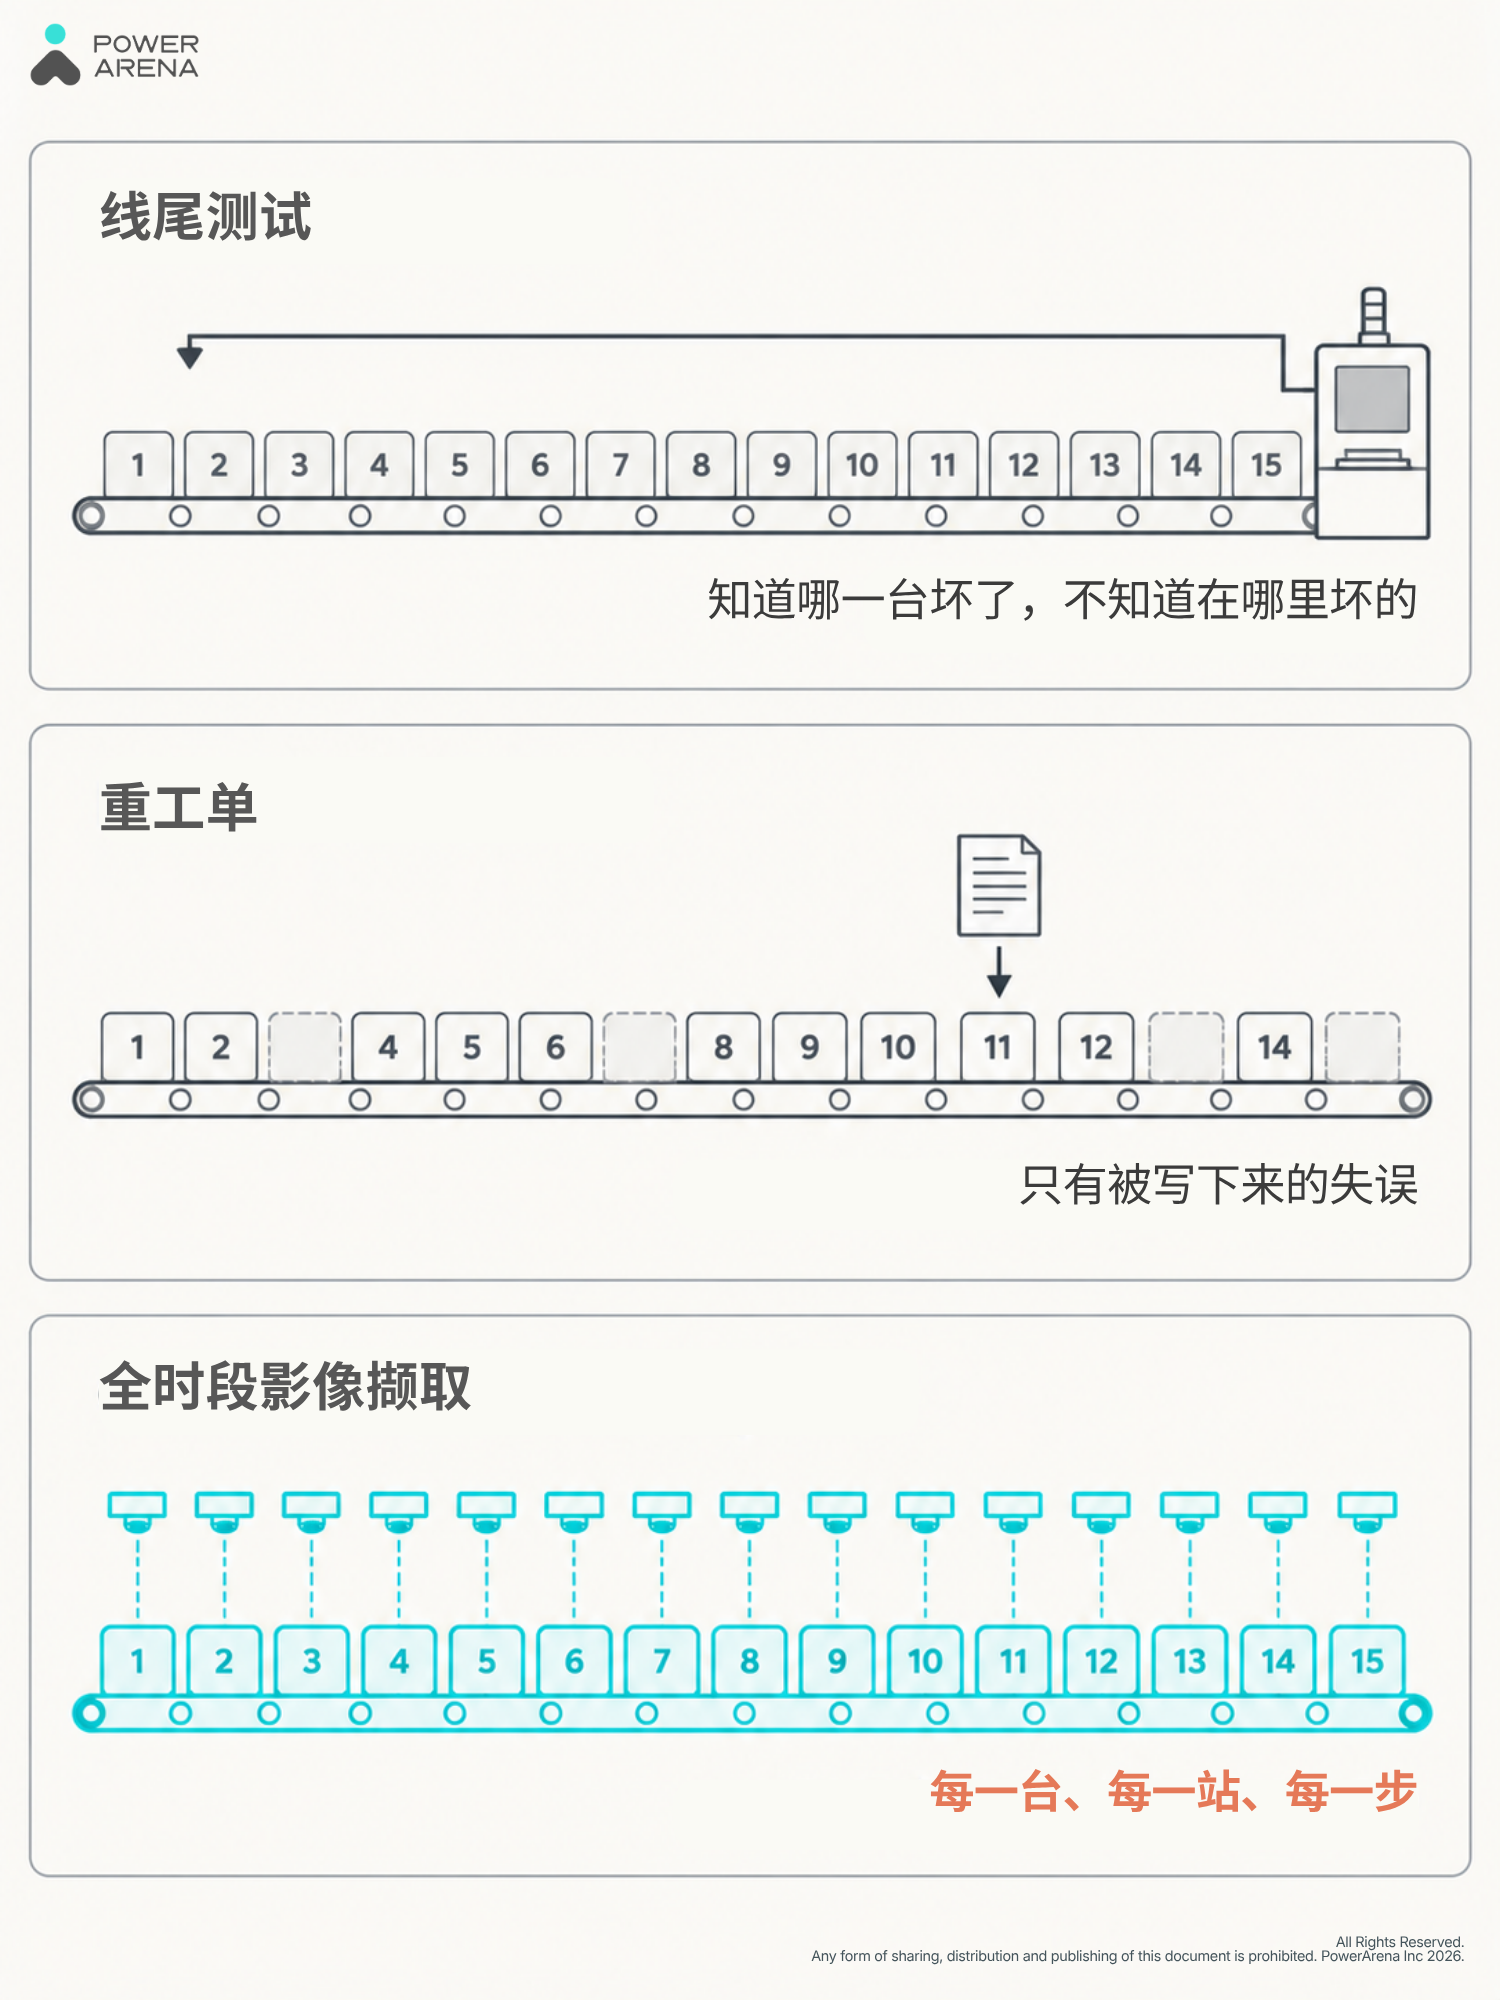
线尾测试、返工(Rework)记录单与连续视觉记录的比较。
人工撷取与全时段撷取:决定胜负的四件事
| 线尾测试纪录 | 作业员重工单 | 全时段影像撷取 | |
| 覆盖率 | 每一台,一个量测点 | 有被回报的才有,偏向慢而且花钱的失误 | 每一台、每一站、每一班 |
| 延迟 | 产品做完后几分钟到几小时 | 几小时到几天,在结单的时候 | 几秒,在工站上 |
| 工站归属 | 没有,产品已经完成 | 有,前提是有填单 | 自动到工站、到步骤 |
| 每月投入的人力 | 接近零,本来就在收 | 每一次事件都要作业员和主管的时间 |
建置一次,之后没有重复的搜集人力
|
这三个来源没有一个是假的。线尾数据是你工厂里最被信任的数字,应该继续这样,它原本要做的事它做得很好;而重工单是你的团队本来就在用的、理解失误的方式。两者各自都做不出来的,是一张有 15 列的表。
让直通率动起来的五件事,照通常先回本的顺序
1. 先有归属,再有野心。 在你能把整线数字拆到工站之前,每一个改善都是一个附带预算的猜测。这是最便宜的一步,也是最常被跳过的一步。
2. 修最差的三站,不是修平均。 上面的范例里,三个工站就占了 45% 的失误。把力气平均摊在 15 站上,多数是花在本来就没事的工站。
3. 把修正从线尾移到工站。 同一个失误算两次价。在工站上:重做一次,没有文件,没有别人介入。在终测:拆机、开单、重测,还有一台已经经过三个人手上的产品。两种情况下缺陷一模一样。只有帐单不同,而那是你的帐单。
4. 把 SOP 写到可以被检查的精度。 人工产线上很多工站层级的直通率损失不是硬缺陷,是变异:导热垫贴偏了、双手交叉、大夜班顺序慢慢飘掉。HOP 的 Digital Station 模组把当前步骤显示在工站的屏幕上,缩短新人上手的时间,也解决了「老手到底是怎么做的」这个问题。
5. 先做线平衡,再量一次。 一个工站超过节拍时间(takt time,产线为了跟上需求必须维持的节奏)8 秒,做出来的就是赶工,而赶工的东西第一次就不会过。HOP 的 AI Line Balancing 模组在每一台产品上量各站的组装周期,不是抽样量,这才是真正重做线平衡需要的输入:如何在精实制造中掌握线平衡。
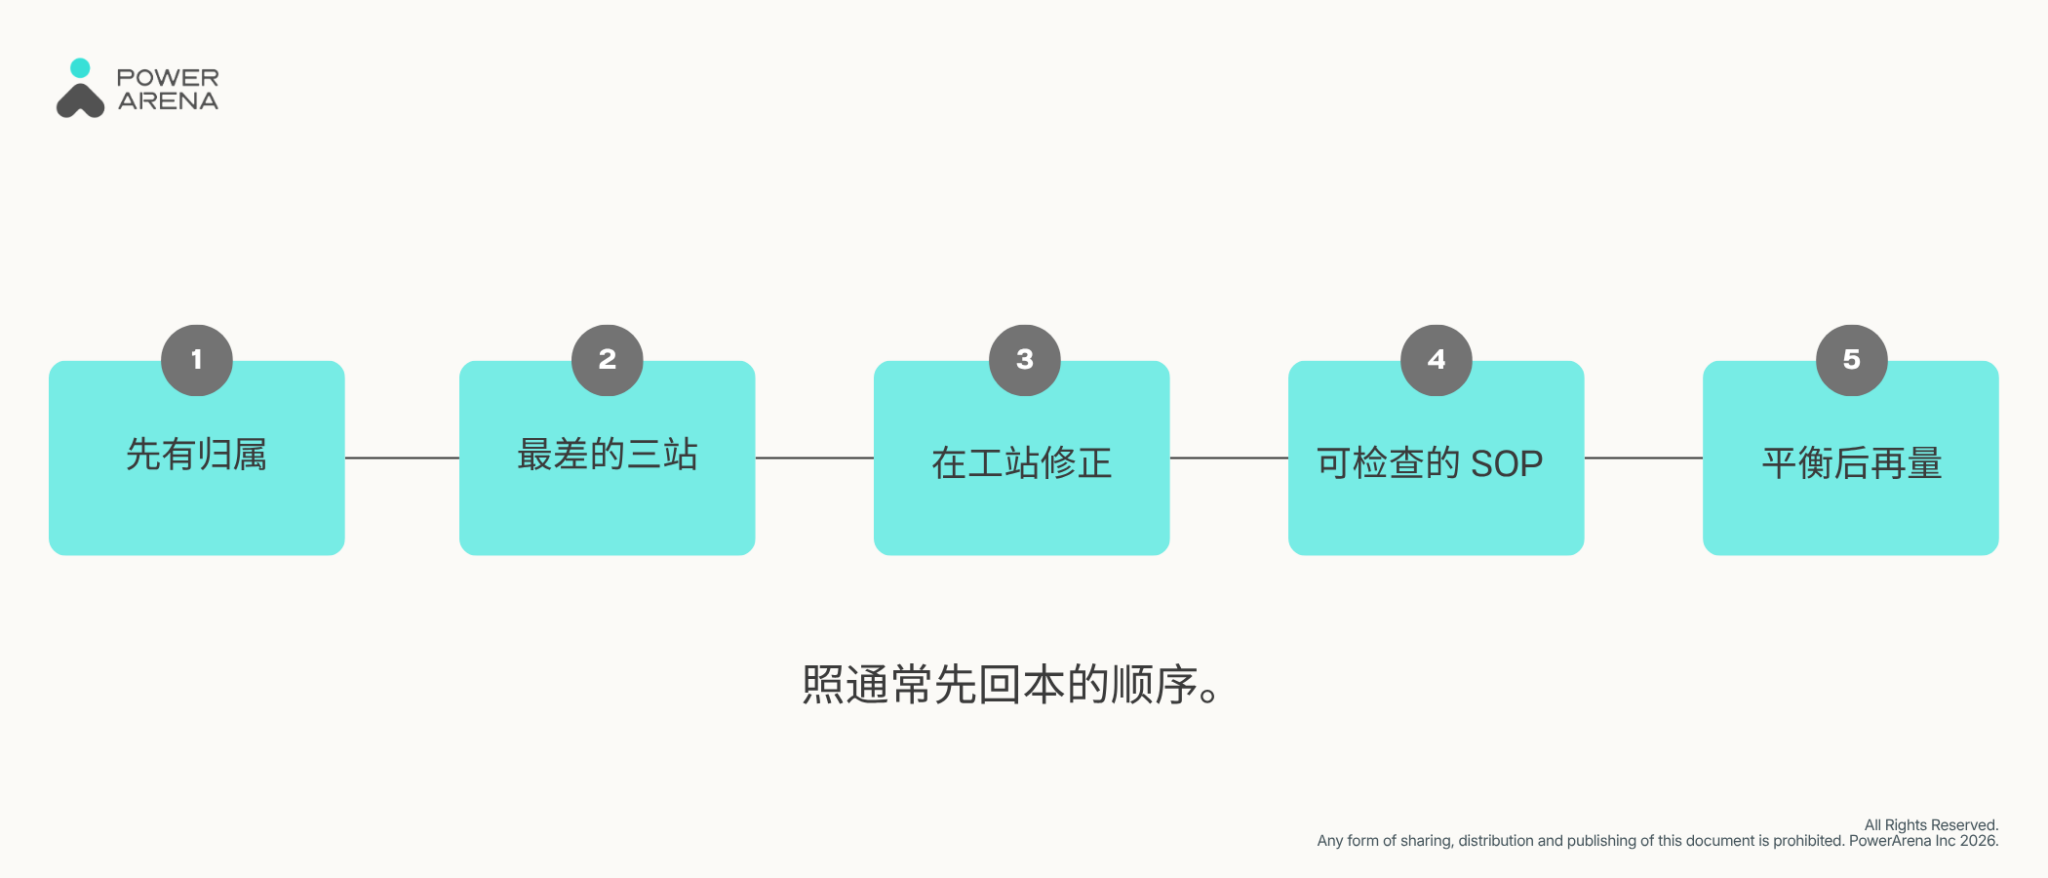
提升直通率(FPY)並減少昂貴重工成本的五大策略。
案例:一条半导体光罩盒产线,逐站量测
这家客户投入精密制造超过 25 年,产品涵盖光罩传载、晶圆传载与载板传载等关键零组件。光罩盒组装工站是人工的,而且密度很高,一位作业员在一件高价值产品上跑完一长串步骤。他们的良率问题和上面描述的形状一样:新进员工没有经验可以依靠,资深作业员各有各的习惯,而且没有人能量化改善成效,因为量化需要的每站数据根本不存在。
HOP 进到那个工站。全时段录影取代了码表计时,组装周期在每一台产品上量,不是抽样量,而错误步骤或异常停滞会在那一站当场发出警示,指出是哪一步,而不是几小时后终测才出现的一笔发现。SOP 被重新写到模型需要的精度:零件摆放位置、工具位置、左右手分工。后来发现,这件重写本身就值得做。
成果:良率维持在 95%,直通率达到 97.6%,组装周期从 3.5 分钟缩短到 2.8 分钟,UPH(Units Per Hour,每小时产出)提升 19%。
他们的产线工业工程师是这么说的:「以前异常靠经验判断,现在能用影像和数据快速指出瓶颈,让改进更有说服力。」
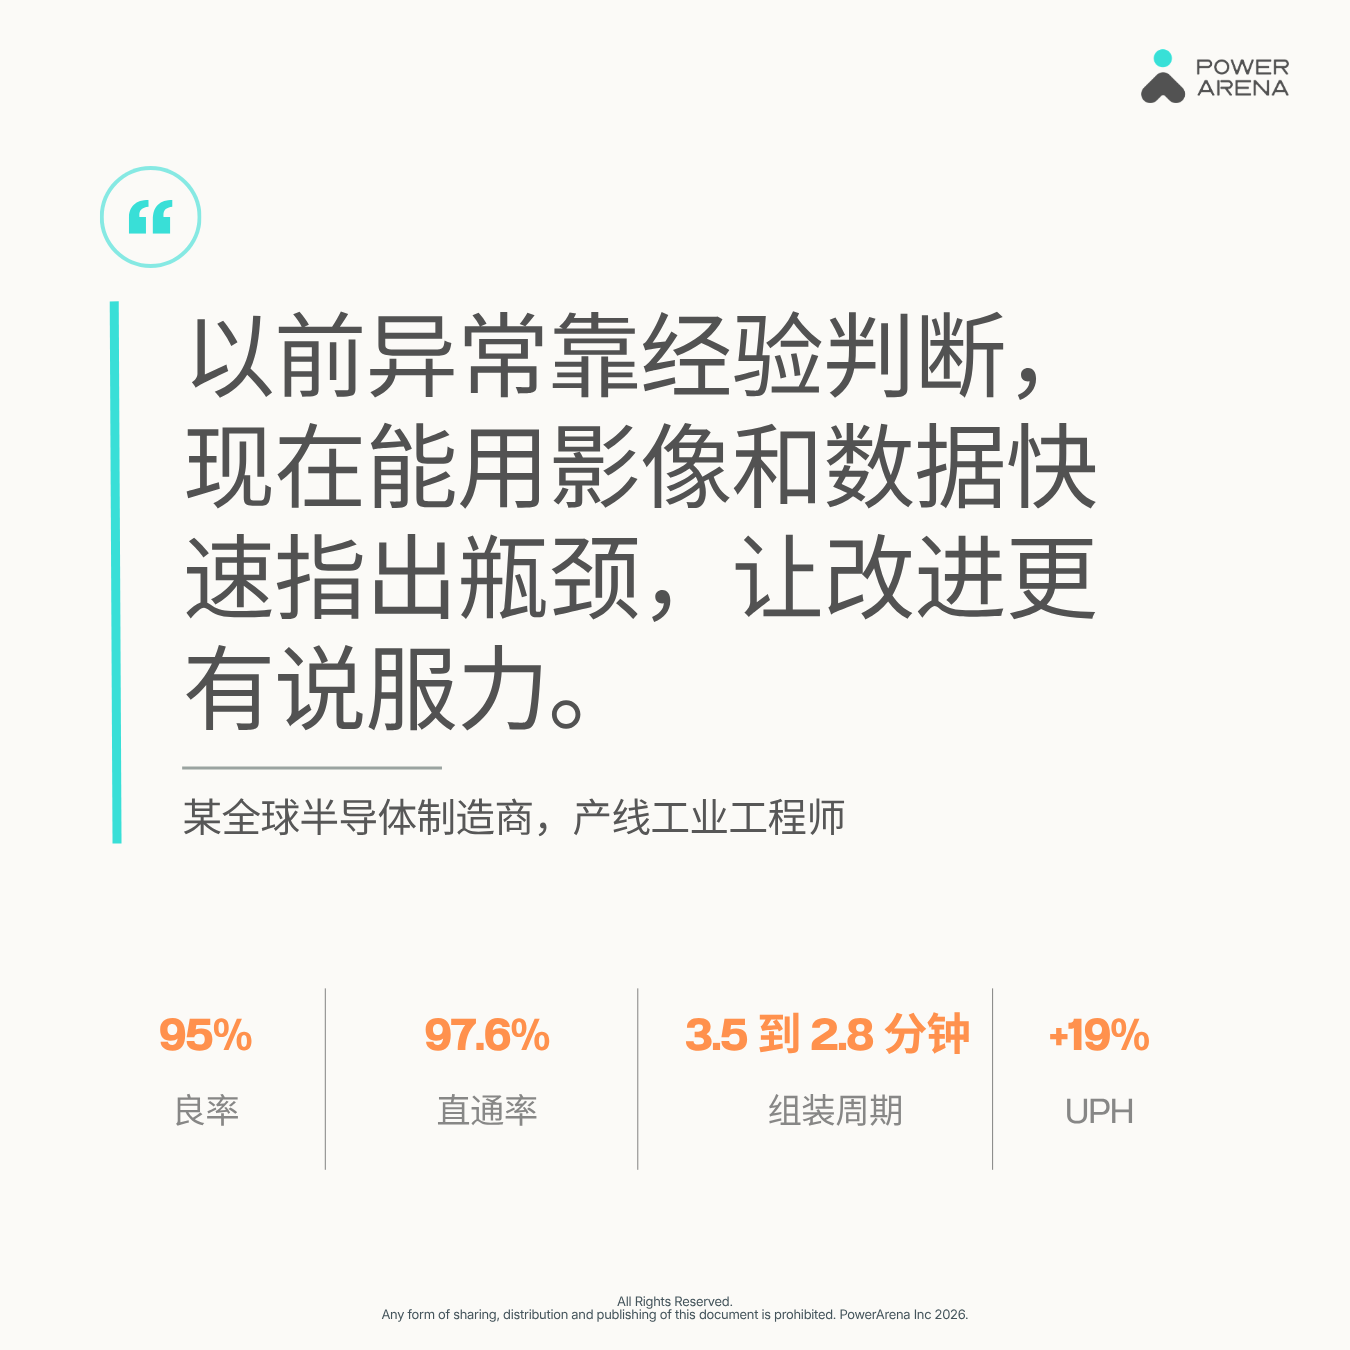
連續的影像數據,如何協助手動組裝線提升直通率(FPY)並帶動 UPH 成長。
直通率是要读两次的那个数字。直通率高于整体良率,表示好的产品是第一次就好的,重工那条路上几乎没有车。这才是你真正想买到的状态。这条线的良率那一面,看这篇:用 AI 让半导体制造的良率维持在 95%。
常见问题
什么是直通率?
直通率是一个制程步骤里第一次就正确通过、不经重工、修复或调整的产品百分比。它量的是制程跑得好不好,和最终良率不同,最终良率量的是修正之后能出货的比例。
直通率的公式是什么?
直通率 = 第一次就通过的数量 ÷ 进入这个步骤的数量。在上面的范例表里,10,000 台进入第 4 站,9,972 台没有被再碰过就做对了,所以直通率是 9,972 ÷ 10,000 = 99.72%。重工过的产品不计入分子。
直通率多少才算好?
看步骤数和产品,所以先问算法,再评数字。在一条 15 站的人工产线上,各站直通率落在 99% 多是常见的回报值,而由此算出的滚动直通率落在 95% 上下,是数学上的必然。一个没有工站拆解的 96%,还不算好数字也不算坏数字,因为你不知道它是由什么组成的。
直通率和滚动直通率差在哪里?
直通率是每一站的。滚动直通率(RTY)是整个序列:把每一站的直通率相乘,得到一台产品全部第一次通过的机率。上面的范例(是示意,不是客户数据)里,15 站的直通率平均是 99.77%,相乘却是 96.56%。
怎么量每一站的直通率?
你需要每一台产品在每一步、任何修正之前的结果。线尾测试数据给不了,因为产品已经完成。重工单只有在有人填单的时候才给得了。全时段影像撷取记录每一台、每一步,包括那些永远进不了填单系统的二十秒就地修正。
接下来可以往哪里看
一条公式、一条范例产线、三个数据可以来的地方。如果想在其中任何一部分再往下一层,可以从这几页开始。
延伸阅读
- 用 AI 让半导体制造的良率维持在 95%。上面光罩盒产线的良率那一面:一个高密度的人工工站在每一台都被量到之后,95% 是怎么守住的。
- 如何在精实制造中掌握线平衡。第 5 点的完整版:每一台都量的各站组装周期,以及一条 15 站的 EMS 产线由此拿到的 5.2% UPH。
- 产线效率提升的 5 个关键指标。直通率在 UPH、组装周期、OEE 和人力稼动率旁边的位置,以及为什么在终检计算的不良率量的是结果而不是原因。24 到 48 小时换 15 分钟数据那个数字就出自这里。
客户案例
- AI 防错防呆提高全球知名半导体制造商生产质量。光罩盒导入的完整版:10 到 30 步的工站、SOP 的改写,以及 97.6% 是从哪里来的。
- 于已成熟的生产线取得效率与产能提升。一家交换器制造商 30 站的黄金产线,其中 16 站装了摄影机。产线经理自己讲的「问作业员发生什么事为什么问不出来」,就是上面重工单的问题,从现场的角度看。
在自己的产线上看一次
要知道你的 96% 是由什么组成的,最快的方法是挑出你最怀疑的三个工站,每一台都量,量一个月。月报记得带。
欢迎预约一次线上讨论:看直通率怎么逐站量出来
Table of Contents