❓製造業的目視檢驗是什麼?
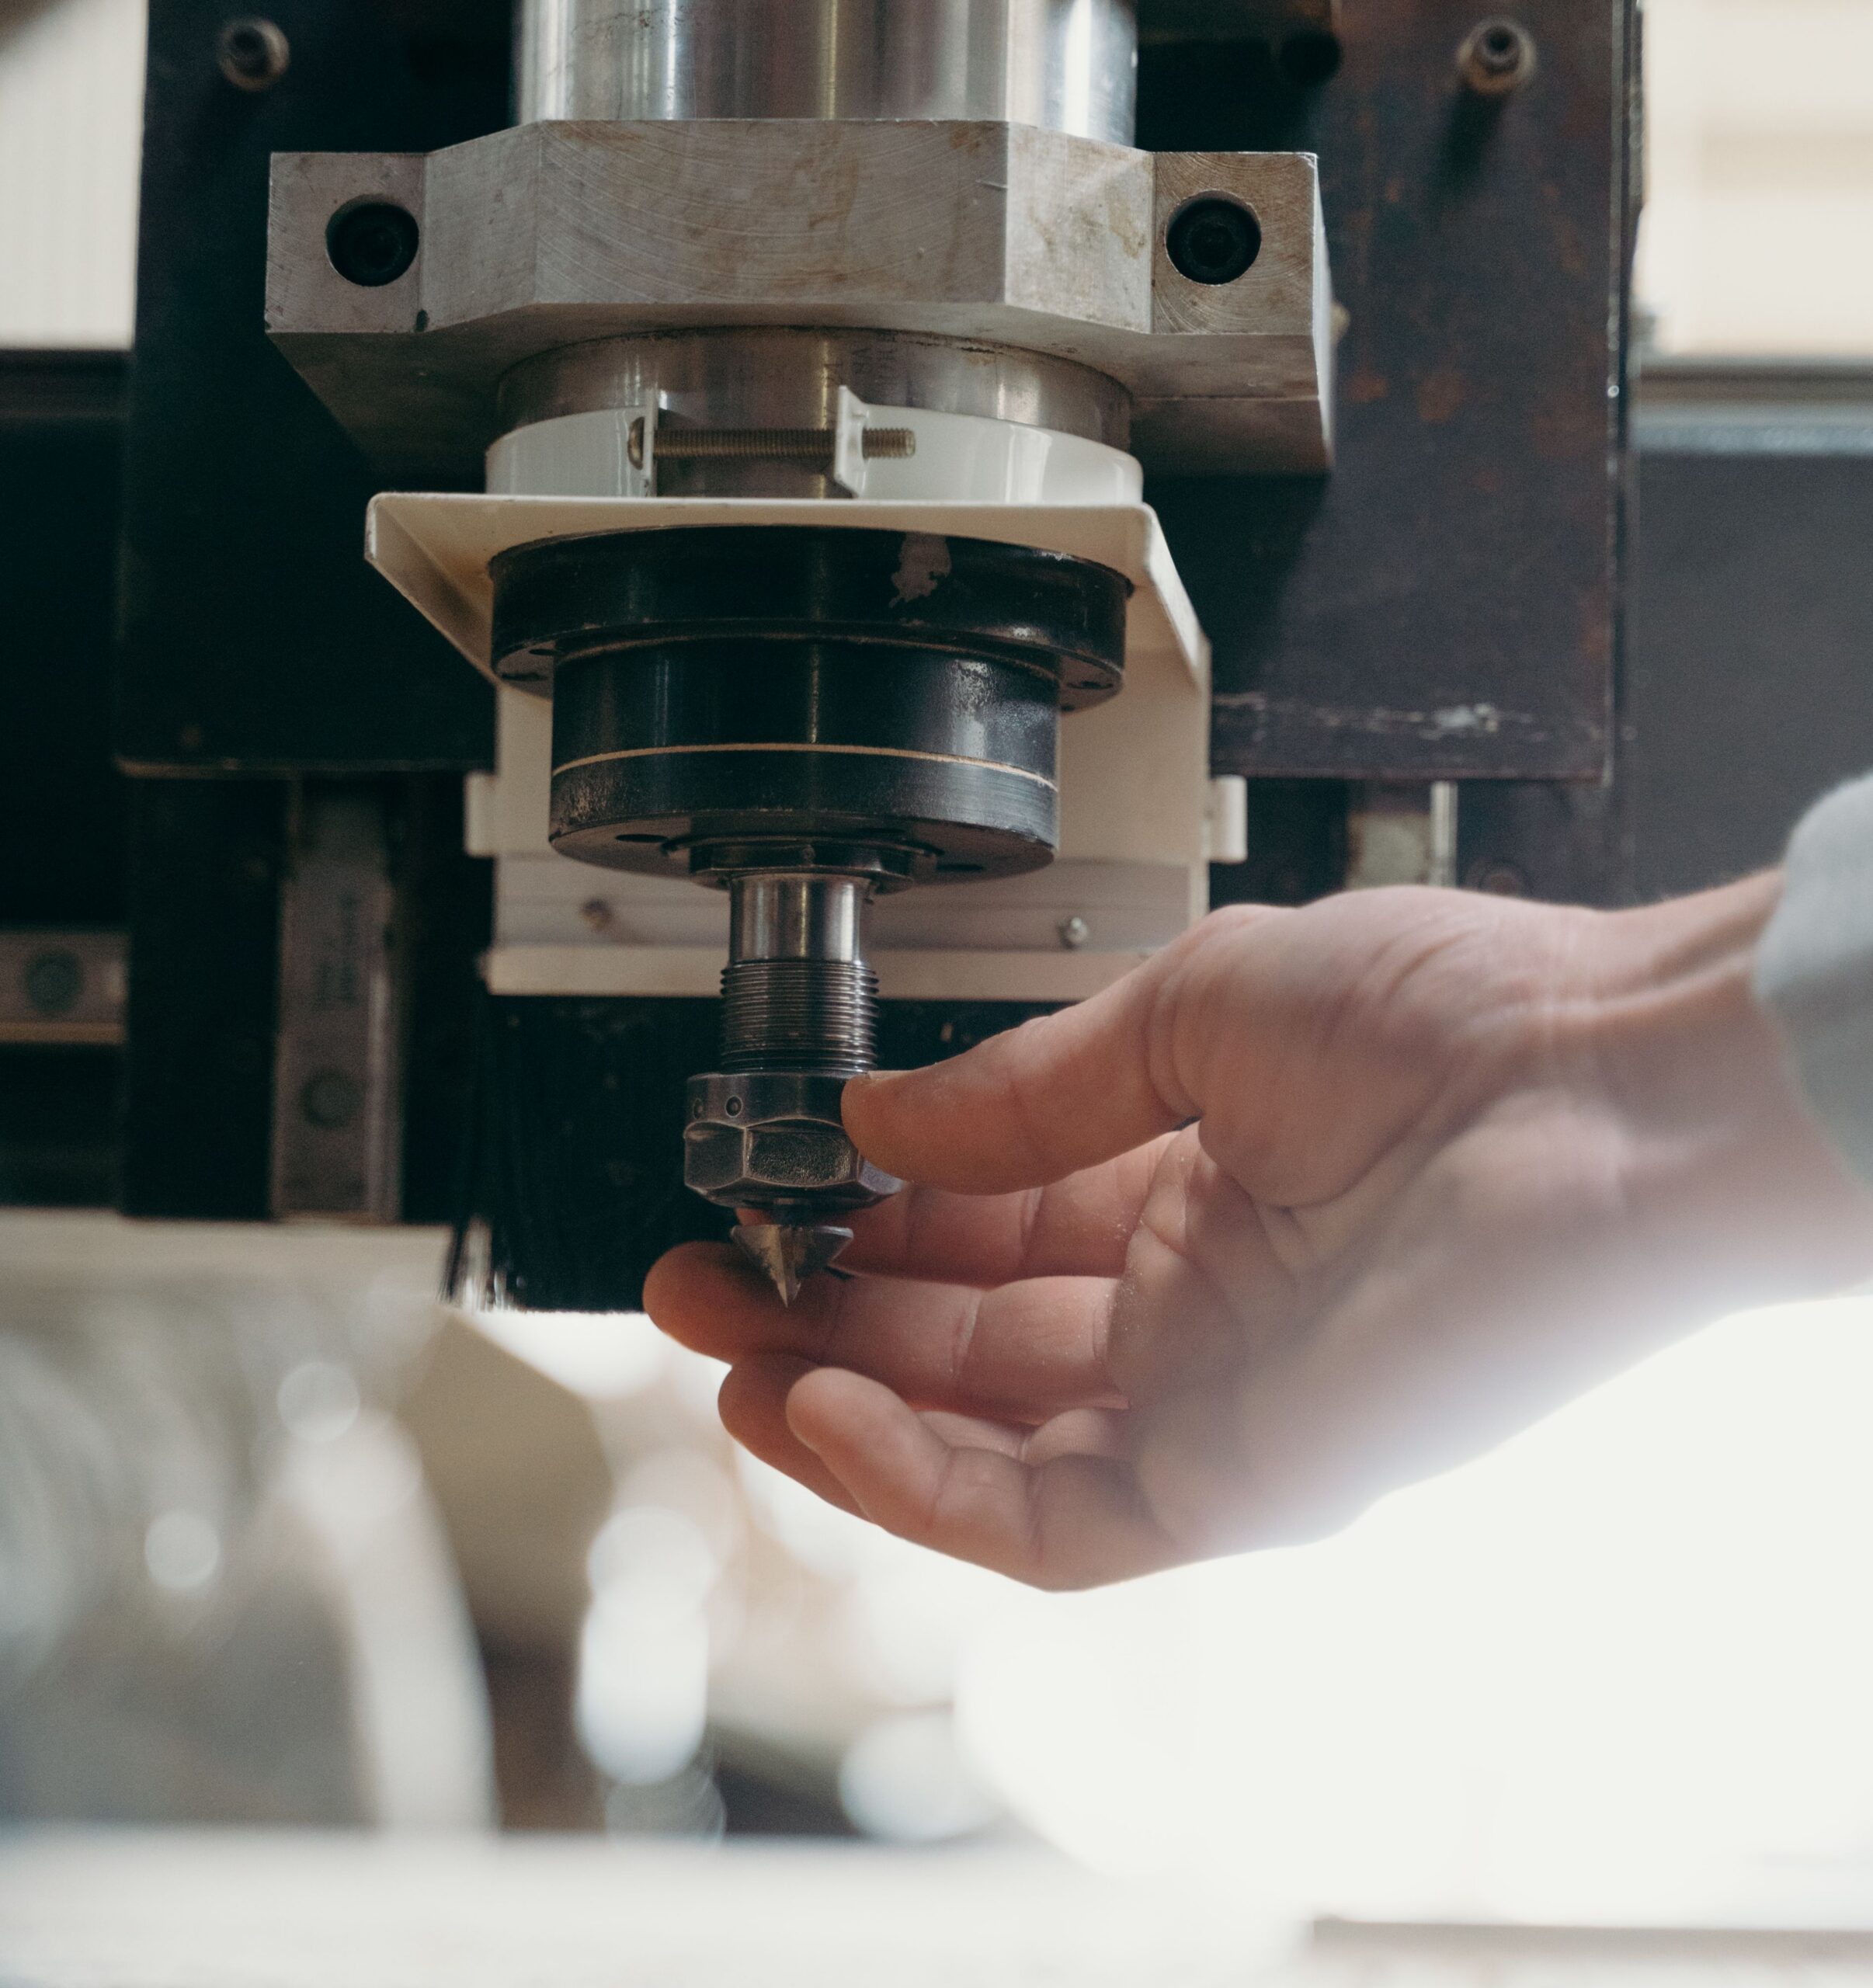
製造業的目視檢驗(Visual Inspection)是用眼睛,或借助光學與攝影設備,檢查零件、組件或作業本身有沒有缺陷。工廠的做法大致分成四種:工站上的人工目檢、遠端目視檢測、AOI 與機器視覺,以及針對組裝動作本身訓練的 AI 視覺。
在一條人工組裝線上,有兩個數字劃出了目視檢驗做得到的範圍。
第一個是 660,EMS 產線上一位作業員一個白班大約經手的零件數。這位作業員身邊,是幾十條產線、幾百位同事、幾千個作業步驟,以及寥寥幾位要照顧這一切的工業工程師。
第二個是 不到 2 秒。一個每小時放行 220 台的線尾檢驗站,每台大約分到 16 秒,而這 16 秒要包含拿起來、翻面、記錄結果、放下去。所以如果你的允收標準列了八個項目,每一項真正用眼睛看的時間不到 2 秒。
這就是注意力的預算。下面談的每一件事,都得塞進這個預算裡。
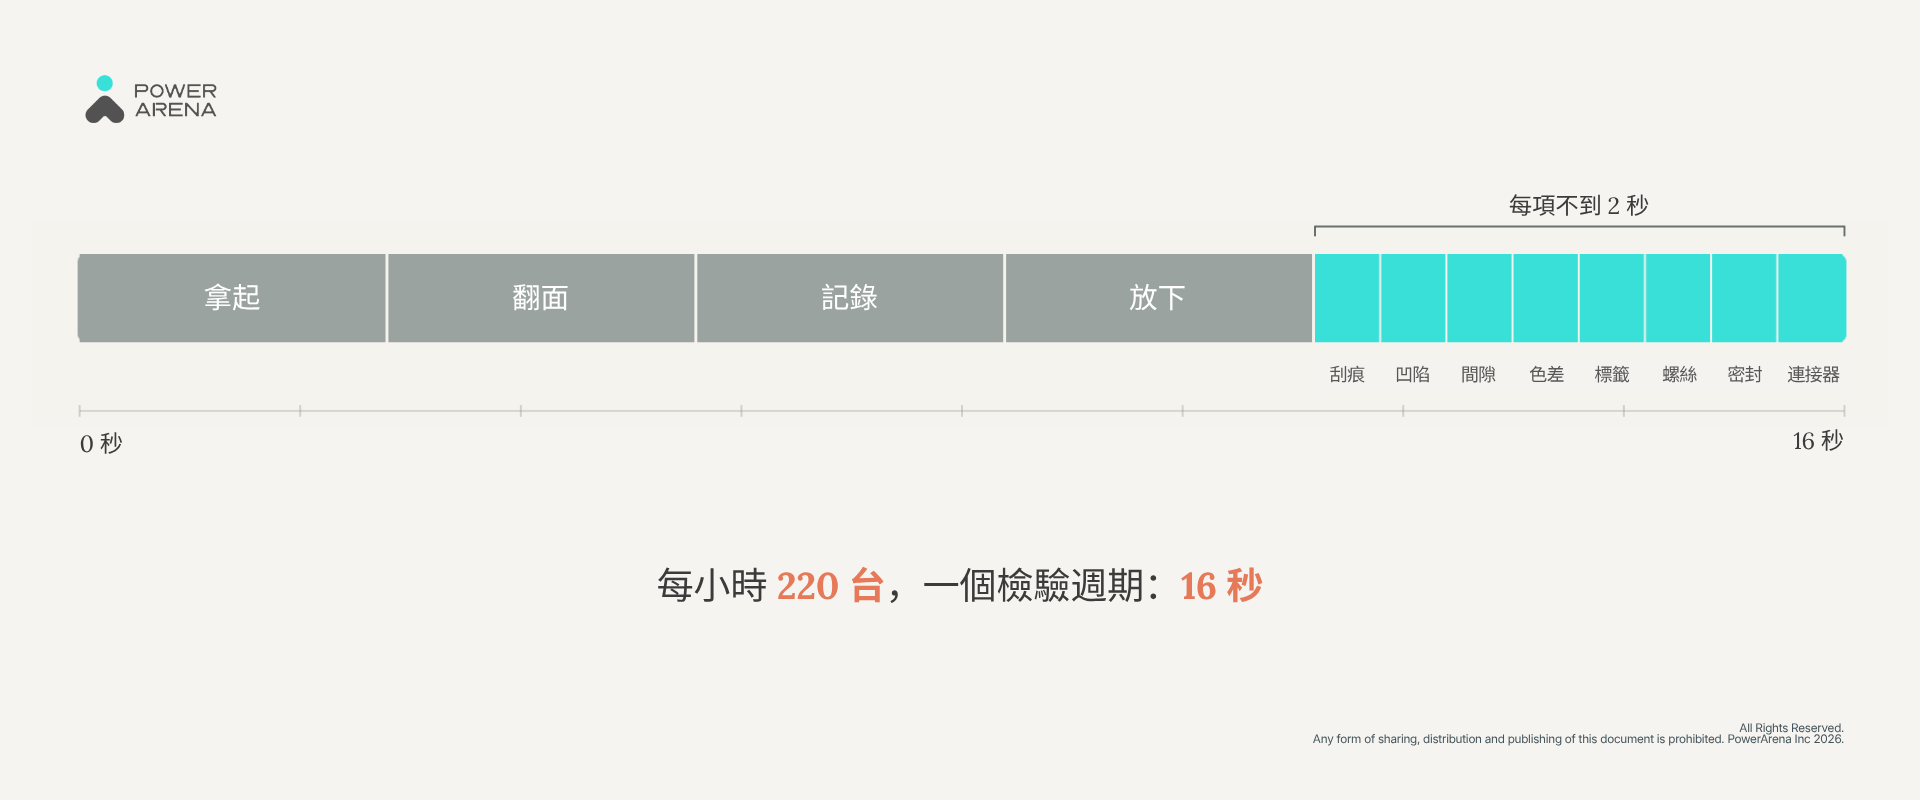
16 秒的時間預算
美國桑迪亞國家實驗室(Sandia National Laboratories)讓 82 位檢驗員檢查 140 個零件、八種缺陷類型。結果他們 正確剔除了 85% 的不良品,卻也誤判剔除了 35% 的良品,而研究指出,這樣的命中率「並沒有比 80% 的產業平均高出多少」。(See, Human Factors, 2015)
📖 本文將帶你看:
- 四種目視檢驗方法,依實際抓得到什麼排出名次
- 每套檢驗制度都會撞上的三道牆:抽樣、延遲、主觀
- 涵蓋範圍、延遲、證據與成本,一張表比較
- 某全球前五大 EMS 在東南亞的 15 個工站,改變了什麼
目視檢驗在製造業指的是什麼,工廠又是怎麼安排這四種做法的
凡是靠「看起來怎麼樣」來下判斷的檢查,都算目視檢驗:一個表面、一個擺放位置、一個顏色、一道間隙、一串動作的順序。看的那隻眼睛,可以是人,可以是跑固定規則的攝影機,也可以是跑訓練模型的攝影機。
下面四種方法只用一個問題排名:在產生缺陷的那些作業裡,這個方法看得到多少?成本與成熟度的排序幾乎剛好相反,這也是為什麼四種到今天都還在用。
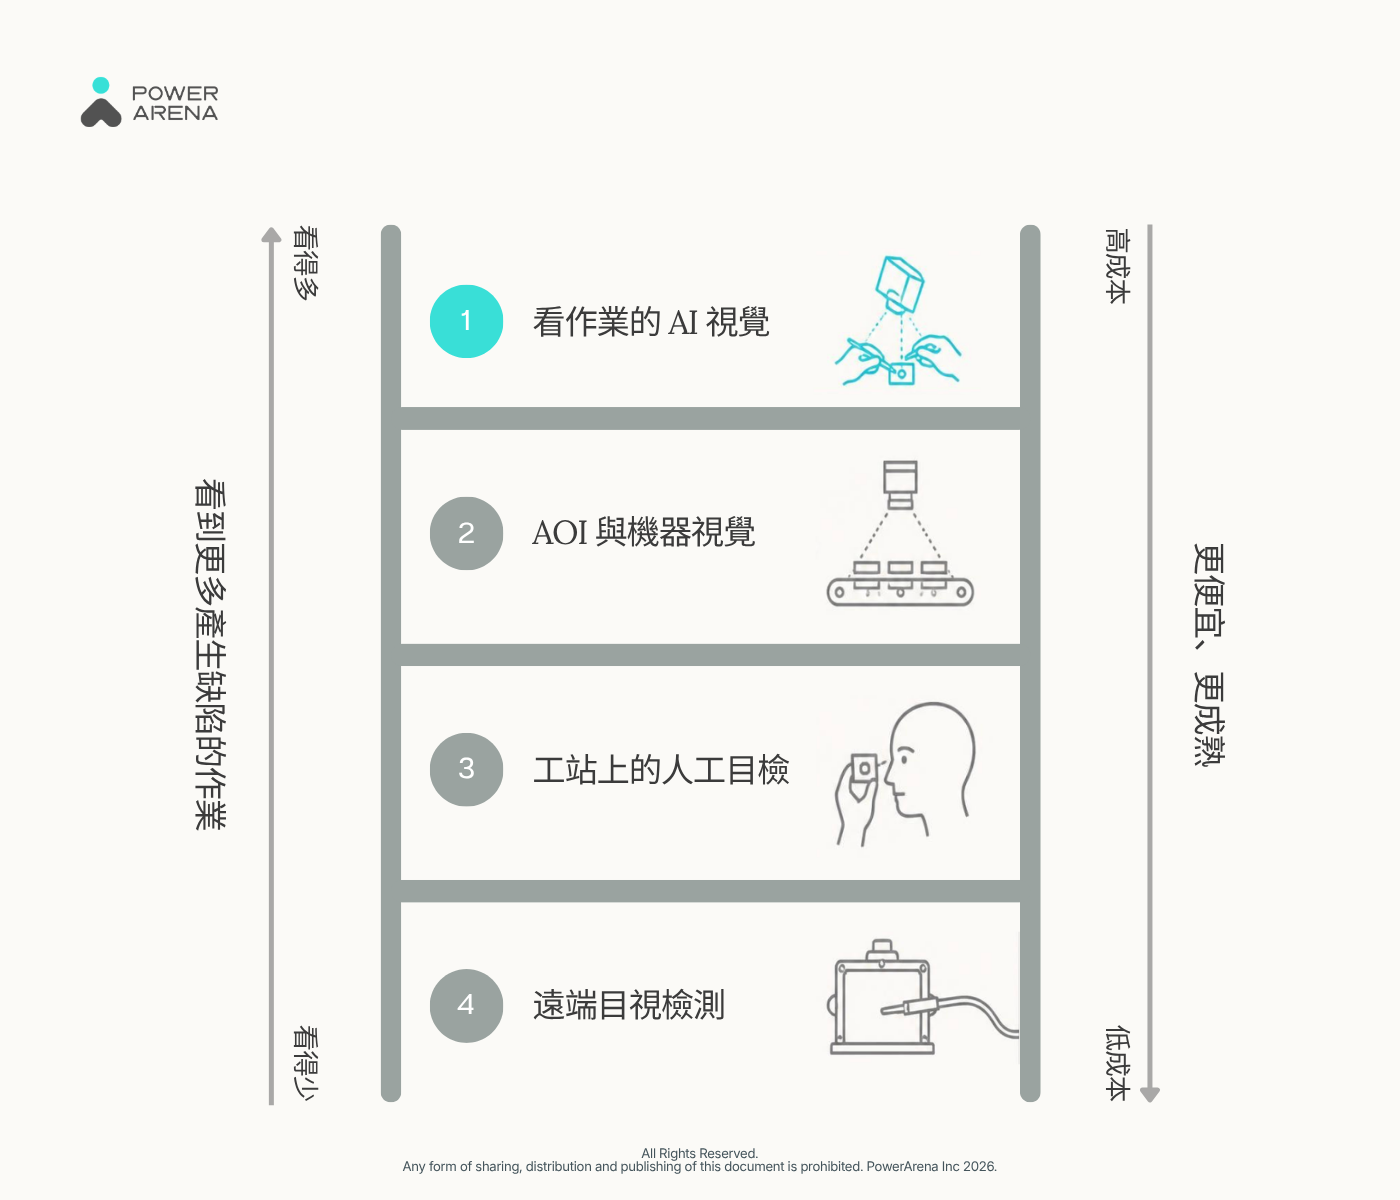
四種檢測方法在瑕疵能見度與成本上的排序比較。
工站上的人工目檢
在工作台上,作業員或專職檢驗員拿產品對照書面標準,有時借助放大鏡或量具。在台灣、中國與東南亞的多數工廠,它仍是人工組裝的主要檢查手段,而原因不只是便宜。四種方法裡,只有經驗老到的檢驗員抓得到一個沒人寫下來的缺陷。模型只找得到它學過的東西,規則只找得到它被設定的東西。一位在這條線上待了六年的人,拿起一個機殼,翻過來,放到一邊,事後才想明白是哪裡不對勁。
但它撐不住的,是整個班次的專注。桑迪亞的數字,來自在受控任務、有人觀察下作業的檢驗員,而不是夜班第七個小時的檢驗員。
判定:第三。 四種裡判斷範圍最寬的一種,卻只套在最窄的一段時間上。
遠端目視檢測
遠端目視檢測(Remote Visual Inspection, RVI)把光學設備送到人進不去的地方:伸進焊接組件裡的內視鏡(borescope)、壓力容器裡的爬行攝影機,或是把一個工站的畫面串流給別處的審查人員。在 EMS 產業,最後一種最常見,例如台北的工程師看檳城的產線。它解決的是進入與距離的問題,卻沒有改變方法本身,因為看的仍然是人。眼睛換了位置,預算還是原來那一份。
判定:生產缺陷排第四,人到不了的地方排第一。 評估它看的是可及性,不是涵蓋範圍。
AOI 與機器視覺
自動光學檢測(Automated Optical Inspection, AOI)與機器視覺,把攝影機固定在一個位置,配上受控的打光與明確的觸發條件。產品一進畫面,系統就拿它和標準影像或公差比對,輸送帶還沒往前走,螢幕上的判定已經從 OK 翻成 NG,不到 1 秒。在表面黏著技術(Surface Mount Technology, SMT)產線上,板子能以現在的量出貨,靠的就是 AOI。它每一片都檢,不會累,也不會在星期五跟自己意見不合。
不過,它的邊界就在它的位置:AOI 判斷的是已經存在的產品,而且只看有人事先定義的特徵。相鄰兩個焊墊之間的錫橋(solder bridge),抓得到。電容從它的焊墊位置上缺件,抓得到。兩站之前的作業員,在機殼蓋上之前有沒有擦過接觸面:抓不到,它也從來沒被要求去看。
判定:第二。 對成品看得完整,對成品怎麼變成這樣一無所知。
看作業本身的 AI 視覺
第四種方法把攝影機對準作業,而不是工件。模型學的是動作:拿起的是哪一把工具、第 4 步有沒有在第 5 步之前、第二個人有沒有把自己那半段做完。
差別在觸發條件。AOI 要等產品進來,動作辨識則全時段在跑,所以連空檔也記得下來:離崗時段、補料干擾、在製品(Work in Progress, WIP)在工站之間堆積。
PowerArena HOP 人因作業平台(Human Operation Platform)就在這一層運作,其中的 Digital Station 模組全時段記錄每一個工站,並把影像對應到序號與工單。不過也要講清楚它不做什麼:它不量焊點、不判尺寸、不評表面處理。它和 AOI 是不同的產品,在多數產線上,兩者是並行運作的。
判定:以這份排名的標準來看,第一。 四種裡,只有它站在缺陷發生之前。
不管原本設計來抓什麼,每套目視檢驗制度都會撞上的三道牆
不論你怎麼搭配這四種方法,都會遇到同樣三道牆。它們是檢驗這件事本身的性質。
抽樣
統計抽樣對自己很誠實。ISO 2859-1 依允收品質水準(Acceptance Quality Limit, AQL)提供抽樣方案:你選定一個方案,同時接受一個已知的機率,會讓一批不良品通過。(ISO 2859-1) 比較不明顯的是:100% 全檢其實也是抽樣。每一台只被看一次、幾秒鐘、一兩個角度。你在空間上抽了每一台,在時間上幾乎一點都沒抽到。
延遲
延遲,是從造成缺陷的那個動作,到有人知道這件事之間的距離。在現場,最實際的算法是用台數,不是用分鐘。產品還在作業員手上時就發現,你損失一台。到線尾才發現,損失的是中間做出來的每一台,而在一條每小時 220 台的產線上,這不是小數目。以客訴的形式發現,損失的是已經出貨的那些,再加上為它們吵的那一架。也許那批貨還在倉庫,也許已經是很久以後的事。
主觀
兩位檢驗員,同一台產品,兩種判定。在邊界缺陷上最明顯,這也是為什麼桑迪亞的檢驗員抓到 85% 不良品的同時,也報廢了 35% 的良品。把標準收緊,只是移動這個取捨,並沒有消除它:你用報廢更多良品,換回漏掉的不良。
四種方法的比較:各自被設計來看什麼
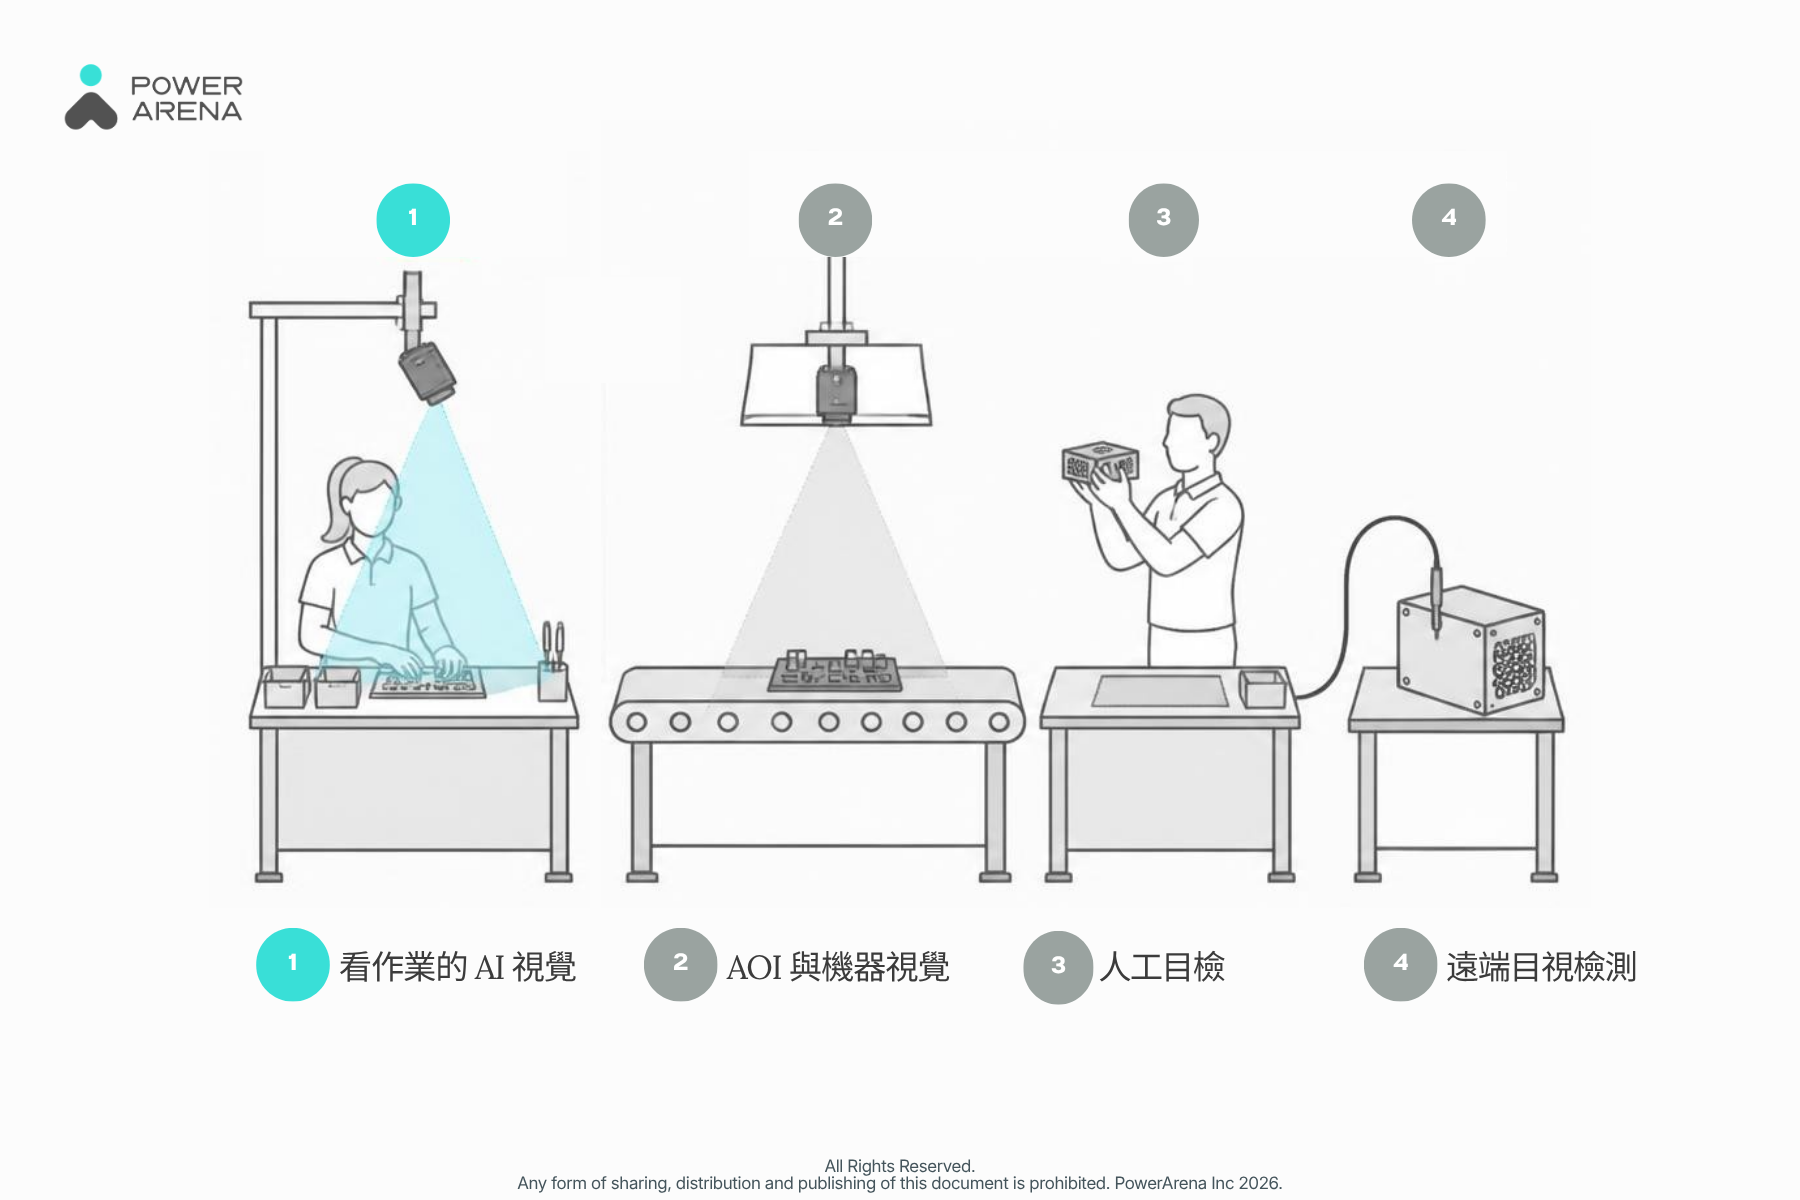
各種檢測方法在組裝線上的實際應用位置。
| 方法 | 涵蓋範圍 | 延遲 | 產出的證據 | 成本結構 |
| 人工目檢 | 每一台,每台幾秒,只看成品狀態 | 幾分鐘到幾小時 | OK 或 NG,加一筆備註 | 設備投資低,人力持續支出 |
| 遠端目視檢測 | 鏡頭對準的地方,有人在看的時候 | 幾分鐘到幾天 | 影像,前提是找得到 | 設備加上審查人力 |
| AOI 與機器視覺 | 每一台,每一個定義好的特徵 | 不到 1 秒,線上即判 | OK 或 NG、量測值、缺陷分布圖 | 設備投資高,運轉成本低 |
| 看作業的 AI 視覺 | 每個工站、每個班次,包含空檔 | 幾秒內,在工站上 | 帶時間的步驟紀錄,對應到序號 | 攝影機加平台,以工站計 |
賣的時候講的是涵蓋範圍。決定這個發現對你還有沒有用的,是延遲。
檢查產品,只能告訴你缺陷存在,說不出是哪一步做出來的
人工目檢最常被點名的極限是疲勞,這沒有錯:注意力會隨著班次下降,看第 500 台的人,已經不是看第 12 台的那個人。
不過,這個想法很少被想完。回到組裝工站,同一個班次、同一個小時、同樣的重複動作,也作用在正在組裝的作業員身上,就是經手 660 個零件的那一位。如果疲勞會讓檢驗員漏掉缺陷,它也會讓組裝的人做出缺陷,而沒有任何東西對準第二件事。
所以你的產線留下來的紀錄,長得是這個樣子:有一個缺陷,大約在這個時間被發現,至於做出它的那 4 秒,什麼都沒有。多數根因會議接下來就靠記憶討論,報告上寫著「人為疏失」,這是一個分類,不是一個原因。
檢驗不是品質系統。它是擺在品質系統前面的一道濾網,而濾網只告訴你它攔下了什麼。
案例:某全球前五大 EMS 在東南亞的 15 個工站
一家全球前五大 EMS 製造商,在東南亞廠區用一條 15 個工站、勞力密集的產線生產再生能源電源設備。他們的檢驗沒有出問題:缺陷有被抓到,工廠也守得住對客戶的承諾。問題在更上游。為了弄清楚產能為什麼卡在那裡,工業工程師拿著碼錶站在工站旁,一次時間研究要花大約 48 小時的工程人力,換到每個月大約 15 分鐘可用的組裝週期數據。那個月的每一個改善決策,都建立在這 15 分鐘上。
HOP 裝上全部 15 個工站,全時段記錄。幾週之內,原因不再靠推測,而是被一一點名:離崗時段、補料干擾、WIP 在流程中特定位置堆積。工程師早上提出一個調整,同一個班次就看得到效果,不必再排兩天的現場觀察。
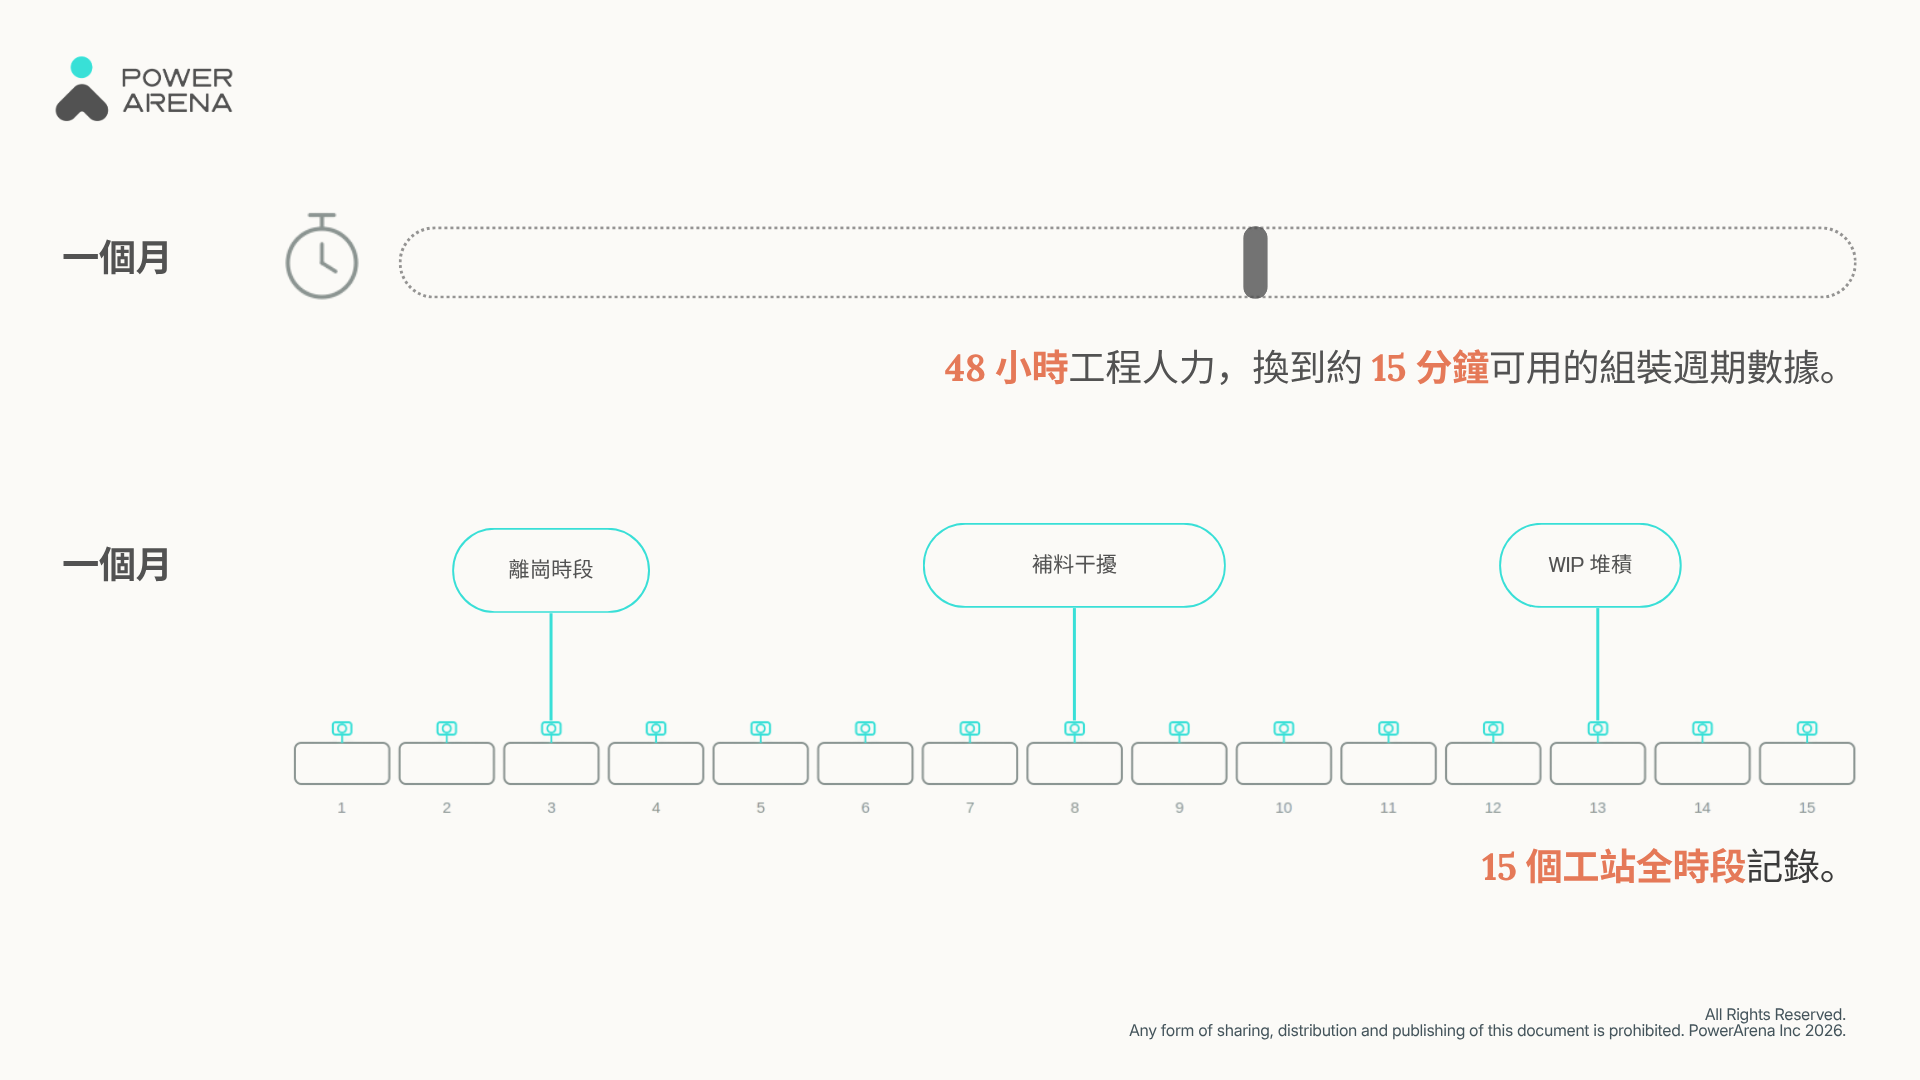
一個月的生產,兩種截然不同的測量方式。
| 指標 | 結果 |
| 產線產出 |
每小時 211 台提升到 222 台
|
| UPH(Units Per Hour,每小時產出)提升,4 週內 | 0.052 |
| 產能障礙 | 減少 70% |
| 投資報酬率 | 超過 5 倍 |
怎麼選:依你想抓的東西,五條規則
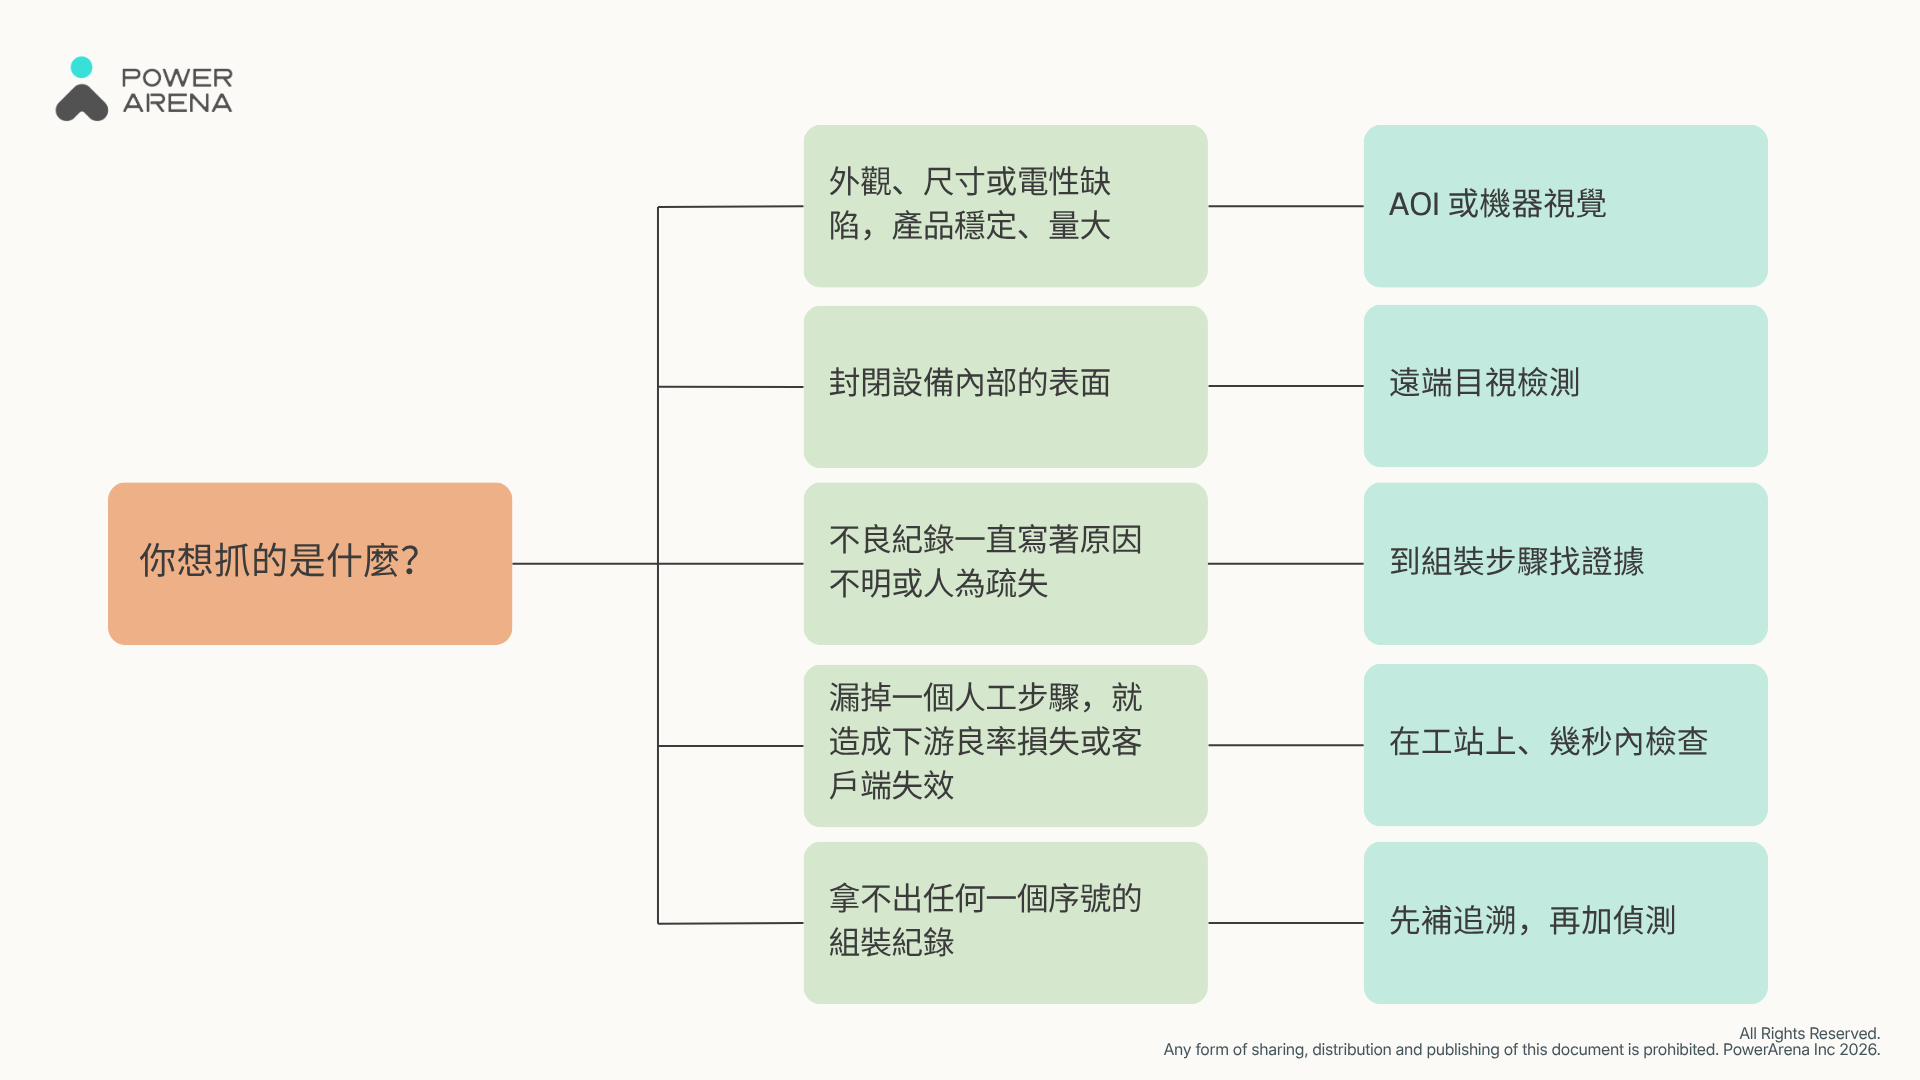
將生產瑕疵配對至正確檢測技術的五大準則。
- 如果你的缺陷是外觀、尺寸或電性問題,而產品穩定、量大,就買 AOI 或機器視覺。對準作業員的 AI 取代不了它。
- 如果你要看的表面在一個封閉的設備裡面,用遠端目視檢測,評估的是光學與可及性,不是分析功能。
- 如果你的不良紀錄一直出現「原因不明」或「人為疏失」,缺少的證據在組裝步驟上。再加一位檢驗員也生不出來。
- 如果漏掉一個人工步驟,就會造成下游良率損失或客戶端失效,延遲比涵蓋範圍重要。檢查必須在工站上、在幾秒內完成,趁產品還在作業員面前。
- 如果你拿不出任何一個序號的組裝紀錄,先把追溯補起來,再去買更多偵測。沒有紀錄的偵測,只是把爭論延到下一場會議。
常見問題
製造業的目視檢驗是什麼?
用眼睛,或借助光學、攝影機與軟體,檢查零件、組件或作業有沒有缺陷。範圍包括表面狀況、零件有無與擺放、看得到的尺寸,也越來越常包括組裝動作本身。
目視檢驗有哪幾種?
工站上的人工目檢、遠端目視檢測、AOI 與機器視覺,以及針對作業而不是產品訓練的 AI 視覺。多數工廠裡,大概同時有兩到三種在跑。
目視檢驗的 ISO 標準是哪一個?
沒有單一標準。如果有人沒問你做什麼產品就報出一個標準,可以反問他指的是哪一條條文。ISO 17637 規範熔融焊接接頭的目視檢測,ISO 2859-1 規範計數值抽樣,ISO 9001 第 8.6 條要求放行前必須驗證,但不指定方法。電子組裝則通常以 IPC-A-610 為準。
自動化檢驗抓不到什麼?
超出它程式設定或訓練範圍的缺陷。檢驗時已經被蓋住的東西,而密封產品的內部組裝多半就是這樣。還有製程歷史:只判斷成品的系統,說不出是哪一個步驟、哪一把工具造成了這個狀況。
AI 會取代目視檢驗員嗎?
它改變的是這份工作的內容。持續性的檢查交給系統,人負責判斷、邊界缺陷,以及後續的流程調整。在前面那條 EMS 產線上,拿碼錶的工程師回去當工程師了。
接下來可以往哪裡看
你會讀到這裡,多半是想弄清楚自己在追的那個缺陷,該用哪一種檢驗。下面這幾頁,從排名停下來的地方接著往下談。
延伸閱讀
- 機器視覺 vs. AI 視覺檢測:製造業的兩種視覺智慧,你真正需要哪一種?:上面排第二和排第一的那兩種方法的完整比較,適合正在決定哪個工站該放哪一種的你。
- 做好品質管理:4 項系統比較與導入 AI 視覺的成功案例:把視角從濾網本身,拉到它前面那整套品質系統。
- FMEA 與 AI 視覺,加強製造業風險管理:如果你的根因報告總是停在「人為疏失」,失效模式分析也多半靠記憶而不是觀察,這篇值得一讀。
客戶案例
- AI 視覺幫助全球前五大 EMS 廠在東南亞提升產能:上面那 15 個工站的完整版本,看碼錶的那一個月是怎麼被取代的。
- AI 視覺落地東南亞製造業,推動全球遠端管理與黃金產線部署:寫給在台北看檳城產線的工程師,當攝影機看的是作業本身,越南、馬來西亞與泰國的跨廠遠端管理會是什麼樣子。
案例背後的模組
Digital Station 是 HOP 裡全時段記錄每個工站、並把影像對應到序號與工單的模組。如果上面第五條規則說的就是你的產線,在規畫試點之前,這一頁值得先看。
如果想拿這五條規則對照你們自己的不良紀錄,歡迎帶著紀錄來聊。
歡迎預約導覽,一起看看你產線上的每個工站同時被量測是什麼樣子。
Table of Contents