在智能制造的讨论中,“机器视觉”与“AI 视觉”这两个词汇时常被混用,但它们解决的,其实是两个根本不同层次的问题。
前者问的是:“这个产品的表面有没有缺陷?” 后者问的是:“这条产线的人员,有没有按照正确的方式在生产?”
对于正在评估导入视觉技术的工厂管理层而言,厘清这个差异,不只是技术选择的问题,更是整个导入策略的起点。
下载成功案例:ODM 大厂导入 AI 视觉,实现透明管理 →
什么是机器视觉(Machine Vision)?
机器视觉是一套以规则为基础(Rule-based)的影像处理技术,透过工业相机、精密光源控制与影像算法,对特定物件进行量测、定位与外观判定。
其运作逻辑是:工程师事先定义“合格”与“异常”的影像特征,系统依照固定规则比对输入影像,输出二元的合格 / 不合格判定。
机器视觉的核心应用:
- 外观瑕疵检测(AOI):检测产品表面的划痕、裂缝、污点、缺件等静态外观异常
- 尺寸量测:精确量测零件几何尺寸,确保符合公差规格
- 位置定位:引导机械手臂精准取放物件
机器视觉的限制:
机器视觉擅长在受控环境下、对固定物件做出高速且精确的静态判定。然而,一旦面对”人”的行为,作业员的动作、工具的使用方式、组装步骤的执行顺序,规则式的视觉系统便力有未逮。人的动作本质上是动态的、多变的,无法被预先穷举所有规则加以描述。
什么是 AI 视觉(AI Vision)?
AI 视觉以深度学习为核心,透过大量影像数据训练模型,让系统”学习”识别目标物件的特征与行为模式。与机器视觉相比,AI 视觉更擅长处理复杂、动态、难以用规则定义的场景。
在制造业中,AI 视觉的应用已从“静态物件判定”大幅延伸至“动态制程监控”,尤其是针对人工组装比例高的产线,而这正是目前多数工厂管理效率最低、最需要被数字化的环节。
超过 72% 的工厂任务仍由人工完成。机器人尚未完全取代工厂中的所有工作。 Source: Kearney — The State of Human Factory Analytics
AI 视觉真正的战场:制程中的“人”
传统的品质管理思维,往往把检验的重心放在产线末端,产品做完了,再用 AOI 或人工目视确认有没有问题。这种”事后检查”的模式有一个根本的盲点:问题早在制程中就已发生,等到末端才发现,返工与损耗都已无可避免。
AI 视觉的价值,在于将品质的管控点从”末端检验“提前至”制程当下”,直接追踪产生品质结果的源头,人员的作业行为。
PowerArena HOP 人因作业平台的 AI 视觉,专注于制程端的四大识别能力:
1. 零件与工具识别
HOP AI 视觉能够即时识别作业员使用的工具种类(如螺丝刀型号、治具类型),以及料件是否正确取用、放置于正确位置。这让”混料防错”与”工具使用合规”能够在制程端自动完成确认,而非依靠人工抽查。
2. 作业员动作识别与 SOP 合规
HOP AI 视觉追踪作业员的每一个关键动作,即时与预设的 SOP 动作序列比对:
- 是否完成了所有必要步骤?(如锁螺丝、插件、点胶)
- 步骤的执行顺序是否正确?
- 是否有遗漏关键动作直接进入下一步骤?
当 SOP 偏差发生时,系统即时触发警示,让问题在工位当下就被拦截,不流入后段工序。
3. Cycle Time 自动量测
为一项产品进行时间研究,工业工程师需耗费约 24–48 小时,一个月仅能取得约莫 15 分钟的数据。Source: PowerArena — AI 视觉驱动时间与动作研究
HOP AI 视觉 24 小时 7 天自动量测每个工位的周期时间(Cycle Time)、制程时间(Process Time)与闲置时间(Idle Time),数据密度从”每月 15 分钟抽样”升级为“全时段完整记录”。这份数据是线平衡改善与瓶颈识别的核心基础。
4. 完整生产履历与影像溯源
每个工位的生产过程均被完整录制,并自动与产品序号、时间戳记、工位编号关联建档。当品质问题发生时,管理者能够在数分钟内调阅问题发生当下的影像,精确还原事件经过,这是传统“大海捞针”式人工追查无法比拟的效率。
两种视觉技术的定位差异
厘清机器视觉与 AI 视觉的差异,最清楚的方式是从“问题发生的位置”来思考:
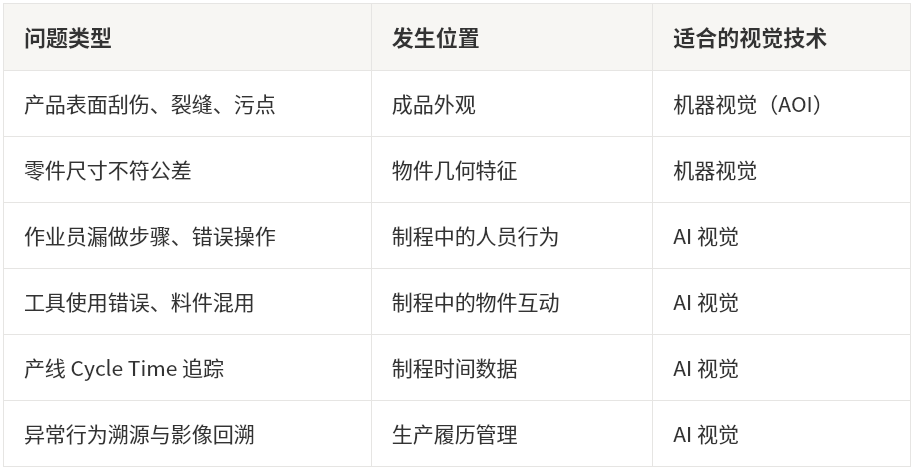
机器视觉与 AI 视觉的差异
这两种技术并非竞争关系,而是覆盖不同问题层次的互补工具。许多工厂在末端已部署 AOI 系统,但制程中大量的人员操作环节,仍是一个几乎未被数字化的管理黑盒子,而这个黑盒子,往往才是品质问题真正的源头。
案例一:ODM 大厂,AI 视觉让问题溯源从数天缩短至数分钟
某全球知名服务器 ODM 厂,产线共设有 15 个工位,负责高单价服务器的人工组装。
痛点: 作业员在使用螺丝刀等工具时,时常不慎划伤或撞凹服务器金属外观件。由于缺乏制程影像记录,管理者面对损伤时只能靠人工报表“大海捞针”式查找,难以快速定位责任工位与时间点,问题处理耗时费力,严重时影响出货。
导入 HOP AI 视觉后: 每个工位全程影像记录,自动与产品序号、时间戳记关联建档。一旦发现外观问题,管理者能立即调阅问题发生当下的影像,在数分钟内完成溯源,大幅缩短问题处理时间,同时建立完整生产履历,提升客户对产品品质的信任度。
案例二:全球前五大 EMS 厂,AI 视觉 4 周内提升 5.2% UPH
某全球前五大 EMS 制造商在马来西亚、越南的劳力密集组装线,面临新厂产能比母厂低 20–30%、人员流动率高达 15–30% 的挑战。IE 工程师依赖人工秒表计时,每次时间研究耗费 48 小时,却只能取得约 15 分钟的片段数据。
导入 HOP AI 视觉后: 实现全时段 24/7 自动化 Cycle Time 量测,AI 精准识别出瓶颈肇因(包括离岗时段、补料干扰、WIP 积件过多),4 周内达成 UPH 提升 5.2%、产能障碍减少 70%,ROI 超过 5 倍。
如何判断你的工厂需要哪一种视觉方案?
你的主要痛点是什么?
-
“产品出货后客户投诉外观问题,需要自动化外观检验” → 传统机器视觉(AOI)是更直接的方案
-
“不知道制程中人员有没有确实按 SOP 操作,问题发生时难以追查根因” → AI 视觉(如 HOP)是对症的工具
-
“知道产线有效率问题,但缺少数据支撑,无法判断瓶颈在哪” → AI 视觉的 Cycle Time 自动量测能直接解决这个问题
你的产线特性是什么?
人工组装比例高、工位数多、多班制运作、或正在进行跨厂复制的工厂,是 AI 视觉能创造最大效益的典型场景,因为这些场景的管理复杂度,远超出人力监督所能覆盖的范围。
结论
机器视觉解决的是“产品对不对”的问题,AI 视觉解决的是“人员做得对不对”的问题。在制造业的品质与效率管理中,这两个问题同等重要,但后者长期以来更难被量化、也更容易被忽视。
将 AI 视觉引入制程管理,不是要取代现有的 AOI 或品检系统,而是填补那个长期存在于生产现场的管理空白:从“结果端”回溯到“行为端”,让每一个人员操作步骤都能被数字化追踪、分析与改善。
延伸阅读:
Table of Contents