❓什麼是 AI 品質管理?
AI 品質管理(AI Quality Control)用電腦視覺與機器學習,在生產的當下判斷品質,而不是等產品做完才判斷。它可以被指向三個對象:產品本身、做出這個產品的製程,以及兩者留下的紀錄。從市面上多數系統實際展示的內容來看,它們只看產品本身,而這個選擇就決定了它們抓得到什麼。
在產線上,一支螺絲起子滑了一下,在伺服器機殼上留下一道刮痕。作業員沒有發現。這台機器繼續往下走,四個小時後,產線末端的檢驗人員看到這道痕,把機器攔下來,登記為外觀不良,送去重工。每個人都把自己的工作做對了。
機器一旦離開產線,沒有人還原得了的是:經手這個機殼的四位作業員裡,是誰刮的、在哪一個工站、用哪一把工具,或者這件事這個月已經發生過 30 次,而你只看到檢驗人員攔得下來的那幾次。
不良被抓到了。而原因沒有。
這個落差是有價格的。2024 年,汽車產業的保固成本達到 全球約 580 億美元,約占產業營收的 2.2%,在部分整車廠已經超過營收的 4%,和一整年的研發預算並列。但在同一份調查裡,只有 18% 的受訪者說自己的公司在生產現場用 AI 或機器學習預測品質問題。(McKinsey,2026 年 6 月)這些不良是先到你客戶手上、才回到你這裡的,帳單會在幾季之後落到你的預算上。
📖 本文將帶你看:
- AI 品質管理可以運作的三個層次,各自抓得到什麼
- 為什麼產線末端檢驗抓得到不良,卻抓不到原因
- 自動光學檢測(Automated Optical Inspection, AOI)、傳統機器視覺與看人的 AI 視覺,一張表比較清楚
- AI 品質管理最先回本的三個地方
- 一條半導體光罩盒產線 改了什麼,又動了哪些數字
AI 品質管理在工廠裡的樣子,不是 demo 裡的樣子
在供應商的 demo 裡,你看到的通常只有一件事:一個模型在表面上找出一道刮痕。這個 demo 做得不錯。不過,它只是三層裡的一層,而你買下 demo,拿到的就是那一層。
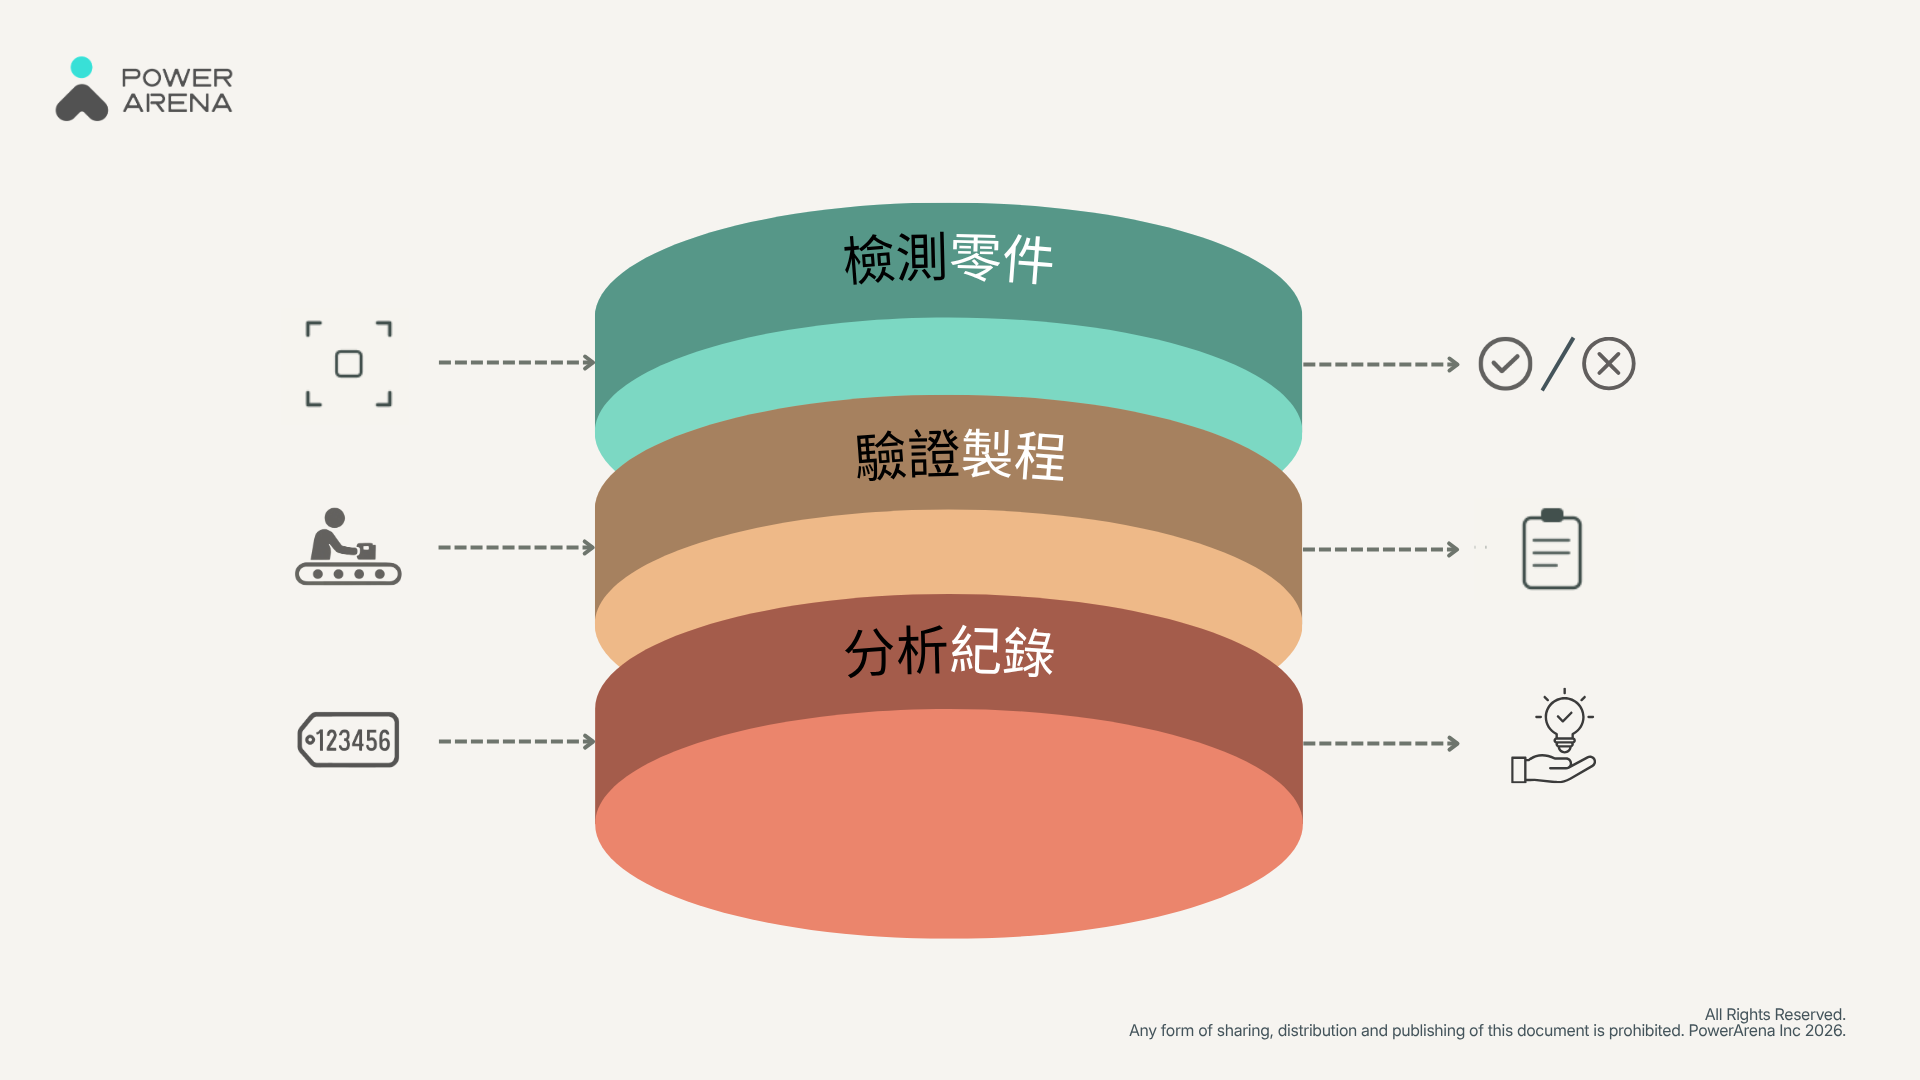
生產數據分析的三個層次。
第一層:檢查產品,每個 demo 都是為了展示這一層而做的
在產線末端,或是產線中途的專用檢驗工站,自動光學檢測、機器視覺與表面瑕疵模型判斷的是實體產出:刮傷、凹痕、色差、缺件、尺寸偏差、印刷品質。攝影機固定、打光可控,觸發條件是一個產品進到畫面裡。這一層已經成熟,也確實好用。
它給你的是一件成品的 OK 或 NG。它給不了你的,是這件成品怎麼變成這樣的任何交代。
第二層:驗證製程,看的是作業而不是工件
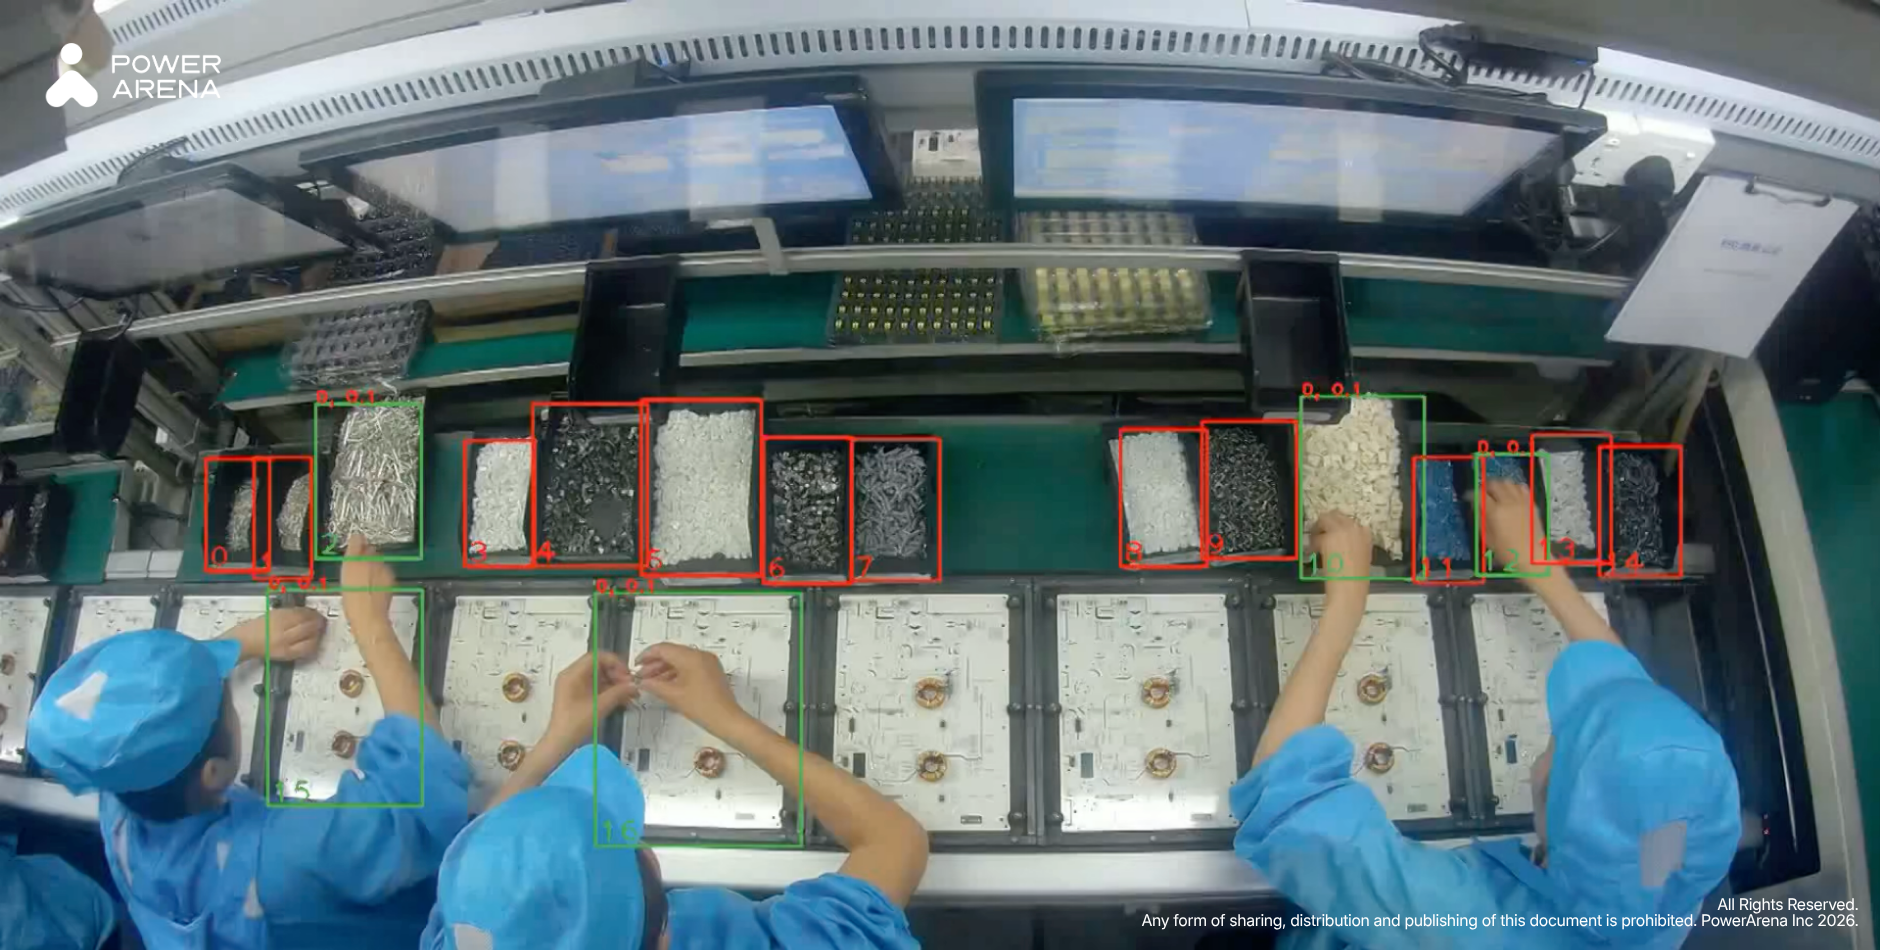
回到工站本身,動作辨識看的是作業,而不是工件。從架上拿起來的是哪一把工具,是扭力起子,還是那把還停在上一個機種設定的。第 4 步有沒有排在第 5 步前面。作業員站著等治具鬆開等了多久。工站上的第二個人有沒有把自己那半段流程做完,還是產線一推就跟著走了。這裡的觸發條件是人的一個動作,不是畫面裡的一個產品。
它給你的是這台機器怎麼被做出來的紀錄,而且是在機器還站在做它的人面前的時候。
第三層:分析紀錄,前兩層本來就該匯流到這裡
當第一層和第二層寫進同一份以序號、工站、班別、作業員為索引的紀錄,品質工作的性質就變了。根因分析不再是一場重建工程。矯正措施帶得出證據。失效模式與效應分析(Failure Mode and Effects Analysis, FMEA)填進去的,是有人看到的失效模式,而不是有人記得的失效模式。
它給你的是回答以前答不了的問題的能力,從每一場品質會議的第一個問題開始:這個反覆出現的不良,到底是從哪一個工站進來的。
為什麼產線末端檢驗抓得到不良,卻抓不到原因
產線末端檢驗是一套偵測系統,而它運作的時間點,在唯一能便宜修正的那一刻之後。這不是在批評這個方法。這是在描述它站的位置允許它做到什麼。
看一下這個位置的代價。產品已經組裝完成,所以修正的意思是重工或報廢,而不是調整一下。外殼已經鎖上,所以任何內部工序現在都驗不了。作業員已經在同樣的條件下又做了 300 台上下,所以如果原因是一個習慣,這個習慣已經產出一整批了。而紀錄上只有一個 NG,看不到 NG 之前發生過什麼,於是調查一開始,是你自己的工程師靠記憶和一份表格,重建三個星期前結束的那個班。
這些都不是檢驗人員的問題。把同一個人、同一雙眼睛,放到看工站的螢幕前面,而不是看棧板,同一道刮痕會早四個小時被看到,那時候外殼還開著,作業員還站在機器前面。弱的不是方法。弱的是它在產線上的位置。
機器視覺問的是:這個產品有沒有瑕疵?看人的 AI 視覺問的是:這位作業員的動作對不對?兩個問題都值得回答。但只有第二個問題的答案,來得及改變第一個問題的答案。
AOI、機器視覺與看人的 AI 視覺:各自被設計來看什麼

AOI、機器視覺與 AI 視覺的核心差異。
| AOI | 傳統機器視覺 | 看作業動作的 AI 視覺 | |
| 檢查什麼 | 對照標準影像檢查板子與組件 | 零件、尺寸、有無、位置 | 一個工站上人的動作順序 |
| 由什麼觸發 | 產品進入固定的檢驗位置 | 產品進入視野範圍 |
任何動作,全時段,畫面裡有沒有產品都一樣
|
| 產出什麼 | OK 或 NG,加一張缺陷分布圖 | OK 或 NG,加量測值 |
逐步驟、帶時間的紀錄,加即時警示
|
| 在哪裡失效 | 只看得到程式設定要檢查的項目 | 規則式,對光線與變異敏感,看不見沒見過的缺陷 |
需要明確的 SOP 與清楚的取像角度,不判斷產品內部品質
|
| 最適合用在 | 設計穩定的大量電子產品 | 可重複的幾何量測 |
人工、多樣少量、多步驟的組裝
|
供應商的型錄通常不會放的,是最後兩列。不過,這張表上每一欄都有邊界,而真正花錢花錯的地方不是選錯欄位。是拿第三欄去解第一欄早就解掉的問題,或者反過來。
AI 品質管理最先回本的三個地方
下面三件事,都不需要完整的三層架構才開始回本。每一件都是獨立的商業理由,而在多數工廠裡,它們大致按這個順序出現。
把碼錶量到的幾分鐘,換成全時段的數據
這個方法你很熟:一位工業工程師拿著碼錶和板夾,挑差不多隨機的時段去挑工站,遇到誰就量誰。一個月下來,24 到 48 小時的工時,大概換得到 15 分鐘可用的數據。那個月所有的改善決策,都靠這 15 分鐘,而且是在有人剛好有空站在那裡的日子收集的。
同一個工站放一台攝影機,你拿到的是每一台的組裝週期,包括凌晨 2 點夜班做出來的那些。
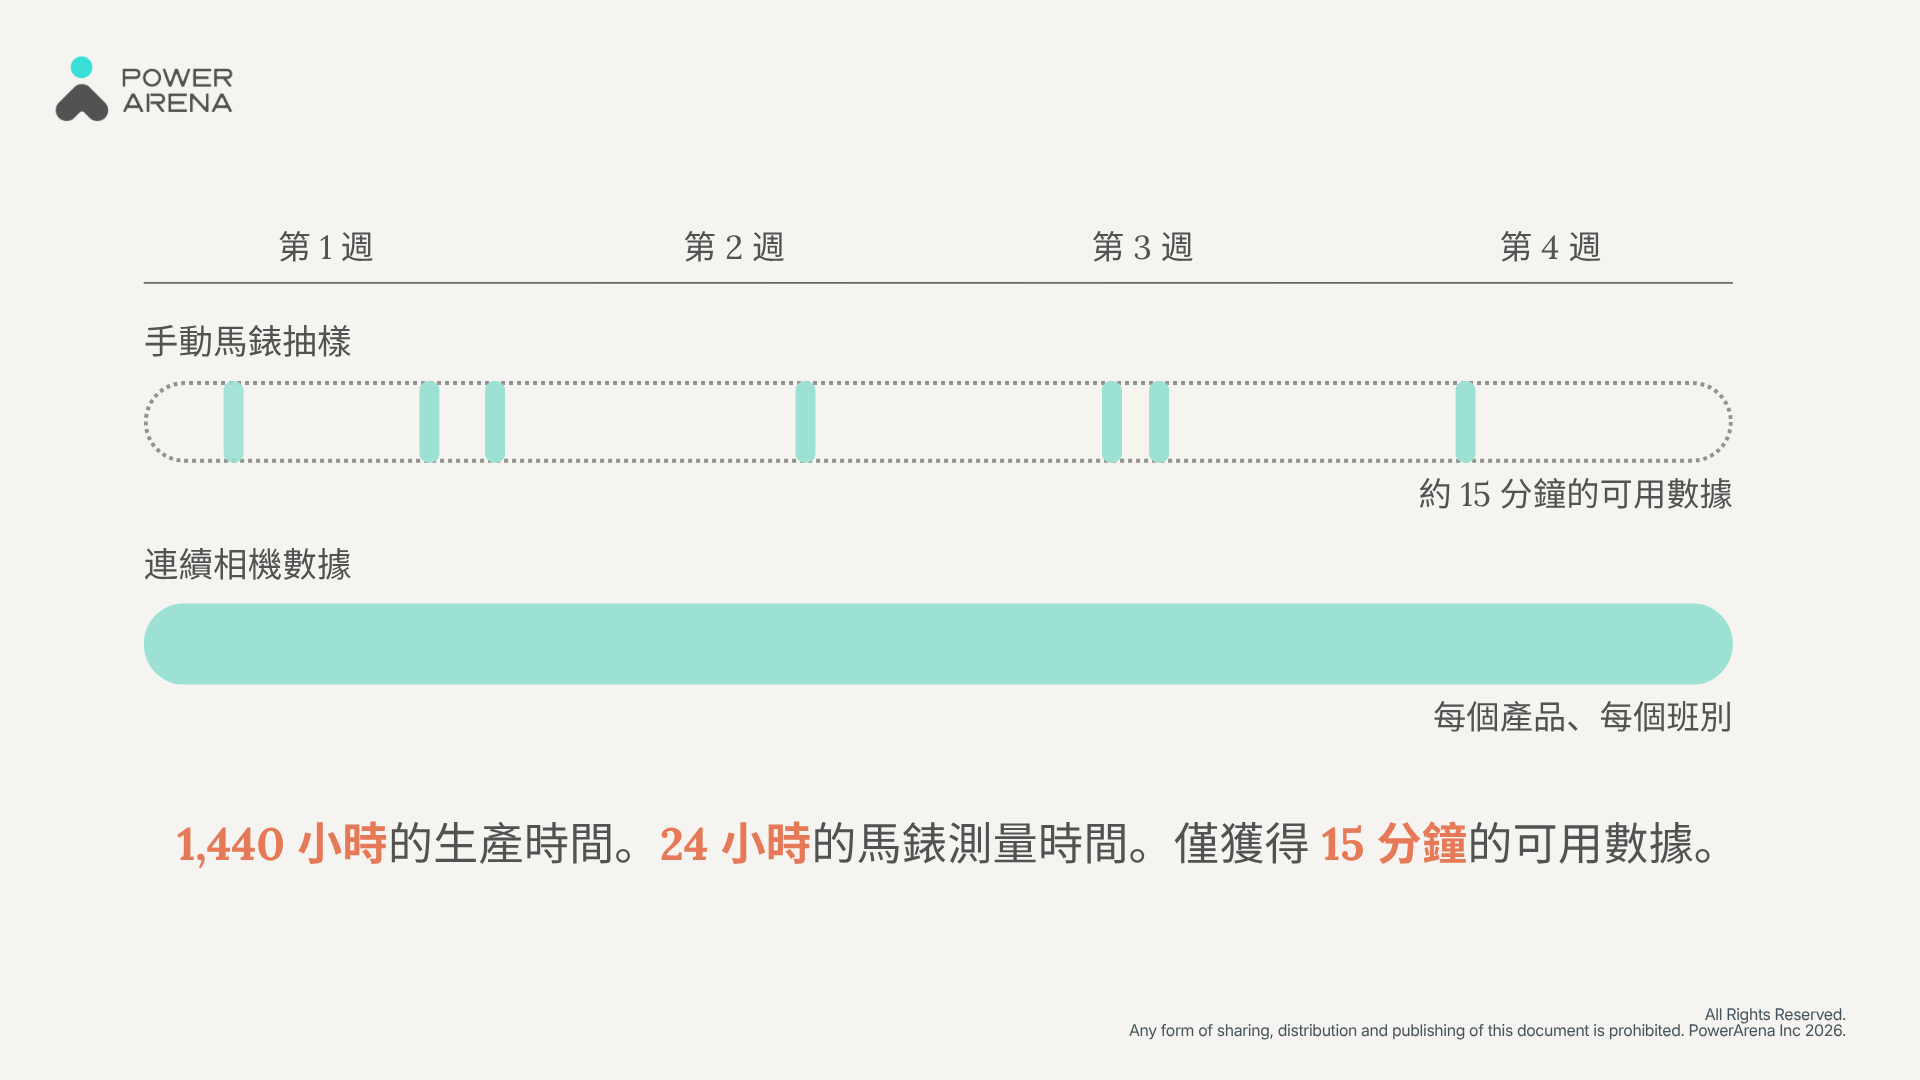
手動馬錶抽樣與連續相機數據的對比。
把警示放在工站上,而不是把報表放在下班後
幾秒內被抓到的異常是一次修正:工站看板從綠轉黃,作業員在機器還夾在治具上的時候就把它修掉。同一個異常,下班後才抓到,就是一次調查。到產線末端才抓到,就是重工。技術上的差別是延遲。你實際感覺到的差別,是等到有人知道的時候,已經牽涉到幾台。
撐得住一次客訴的追溯能力
當一張帶著序號的客訴落到你桌上,只有一個問題重要:這台機器發生過什麼事。參數紀錄回答得了一部分。組裝過程本身的紀錄可以完整回答,幾分鐘之內,結論不是還製程清白,就是指出是哪一個工站。大家容易忘記的是前面那一半。一件最後查出來是運輸損傷、而不是組裝問題的客訴,是跟那個客戶完全不同的一場對話,而這場對話講得成的前提,是那台機器的組裝過程有紀錄。
案例:一條半導體光罩盒產線
這家客戶投入精密製造超過 25 年,產品涵蓋光罩傳載、晶圓傳載與載板傳載等關鍵零組件。他們的組裝是人工的,而且密度很高。PowerArena 百威雷科技 AI 總監黃子魁在 Digitimes 報導 中描述過這個問題:「光罩盒這類『高價值、低產量』產品在組裝與製程管理上面臨嚴峻挑戰…採用 Cell Production 模式的工站作業步驟繁瑣易錯,單一工人往往需負責 10 至 30 個組裝步驟,任何一個關鍵環節出現疏漏,都可能導致後續製程良率大幅下降。」單元生產(Cell Production)指的是由一位作業員或一個小組在一台產品上完成很多步驟,而不是在很多台產品上重複同一個步驟。
- 問題。 新人沒有經驗可以依靠,資深作業員各有各的習慣,於是品質跟著班表在走。而且沒有人有辦法量化改善成效,因為量化需要的數據根本不存在。
- 做法。 PowerArena HOP 人因作業平台(Human Operation Platform)進到光罩盒組裝工站:全時段錄影、以自動量測取代碼錶工時研究的組裝週期量測,以及針對錯誤步驟與異常停滯的即時警示。
- SOP 的功課。 零件擺放位置、工具位置、左右手分工都被明確定義下來。AI 模型需要這些。後來發現,流程本身也需要。
- 數字。 組裝週期從 3.5 分鐘縮短到 2.8 分鐘,UPH(Units Per Hour,每小時產出)提升 19%,良率維持在 95%,直通率(First Pass Yield, FPY)達到 97.6%。
「以前異常靠經驗判斷,現在能用影像和數據快速指出瓶頸,讓改善更有說服力。」 — PowerArena客戶的工業工程師。
他們的產線工業工程師講得比結果表格更直接:「以前異常靠經驗判斷,現在能用影像和數據快速指出瓶頸,讓改善更有說服力。」工程部主管補上的是在檢討會議上比較有用的那一句:「HOP 給了我們完整的影像數據支持,讓改善不再憑經驗,而是用事實說話。」
PowerArena 在這個領域的成果,曾獲 2022 年 Frost & Sullivan 最佳實踐獎(Best Practice Award)肯定。
導入檢查表:第一台攝影機架上去之前,先談定的六件事
- 指名那個工站。 挑人工步驟決定良率的那一個,而不是拉線最方便的那一個。拿著良率報表在產線上走一趟,多數現場它自己會浮出來。
- 把今天在那裡驗不了的事寫下來,以及什麼樣的證據你才會接受。一頁就好,用你們品質團隊本來就在用的說法。
- 確認 SOP 精確到可以被比對:順序、工具、左右手分工、什麼叫做完成。如果兩位資深作業員讀完之後做法不一樣,那就還不夠精確。
- 決定警示發給誰,以及你期待那個人在接下來 30 秒做什麼。指名到人,不是指到職務。
- 在任何東西安裝之前先談定基準值。 用舊方法量出來的組裝週期、直通率與重工率,這樣比較結果才撐得住上面的人追問。
- 在安裝之前,先和人資與員工代表機構把資料處理談定,不要等安裝之後。這一件早點做很值得。帶去談的是取像角度和保存期限,不是簡報。
📖 常見問題
什麼是 AI 品質管理?
AI 品質管理是把電腦視覺與機器學習用在生產過程中的品質判斷上。它在三個層次運作:檢查產品、驗證做出產品的製程,以及分析兩者合起來的紀錄。
AI 品質管理和機器視覺差在哪裡?
傳統機器視覺是把寫好的規則套用在一個位置受控的產品上,回答這個產品合不合格。以 AI 為基礎的系統從例子裡學,容得下變異,而且可以被指向人的動作,不只是產品。
AI 品質管理需要什麼資料?
要做產品檢查,需要標註過的良品與不良品影像。要做製程驗證,需要明確的 SOP 和清楚的工站取像角度。兩者都需要一份現況基準值,否則結果對會議室裡的任何人都沒有意義。
AI 品質管理多久回本?
看這個工站出問題的時候讓你付出多少。一個人工步驟漏掉就會造成下游良率損失或客戶端失效的產線,回本最快,因為每一次避免掉的損失都很大。
AI 品質管理會取代檢驗人員嗎?
它改變的是他們一天花時間在什麼事情上。持續性的檢查交給系統,判斷、根因分析和流程改善留給你的人。在前面那個光罩盒的案例裡,工程師不再用手計時,轉去處理流程本身。
接下來可以往哪裡看
你會讀到這裡,多半是想釐清自己的品質問題落在哪一層。下面這幾頁,回答的是你接下來最可能問的第二個問題。
延伸閱讀
- 機器視覺與 AI 視覺在製造檢測上的差別。如果上面那張表講清楚了差別,卻還沒講清楚該買哪一個,這篇是那場比較的完整版。
- AI 視覺能不能強化 FMEA? 第三層的實際樣子:當失效模式來自觀察而不是記憶,你的 FMEA 會變成什麼樣。
- 什麼是 HOP:讓工廠準備好導入 AI 的 6 個步驟。上面那張檢查表再往前推一步,寫給真的要排安裝時程的人。
- 半導體製造裡的良率與 AI。如果在你的製程裡,一個漏掉的人工步驟賠掉的是下游良率,而不是一個外觀不良,這篇值得讀。
客戶案例
- 某精密製造廠的光罩盒產線。上面那個案例的完整版,包含模型能訓練之前必須先做完的 SOP 功課。
- 某前五大 EMS 的產線平衡案例。如果你真正的問題是產能分散在很多工站之間,而不是某一站的不良,這篇比較貼近。
案例背後的模組
Digital Station 是 HOP 裡負責第二層和第三層的部分:記錄工站上的作業、量測每一台的組裝週期、在步驟錯誤時發出警示,並且留下你下一次客訴會用到的組裝紀錄。在規畫試點之前值得看一下,它會告訴你把一個工站數位化大概是什麼規模。
如果想討論從你們哪一個工站開始比較合適,歡迎帶著良率報表來聊。
Table of Contents