❓什麼是自動化視覺檢測?
自動化視覺檢測(Automated Visual Inspection)是用攝影機和軟體判斷一件東西符不符合標準,不需要人親自去看。它分成三種:對照固定條件檢查零件的規則式系統、用範例訓練出來的學習式系統,以及看人怎麼作業的動作式系統。
你桌上攤著兩份報價。兩份都寫「AI 自動化視覺檢測」。兩支 demo 影片演的也是同一件事:一個紅框收攏在髮絲紋金屬機殼的一道刮痕上,接著紅框的位置換成一個綠色勾勾,畫面角落的通過率往上跳。
其中一套會在第三週出狀況,那時候新機種進來了,零件在治具裡的角度和原本差了一點。型錄不會告訴你是哪一套。
它其實也說不出來。同一個詞底下有三種不同的技術,而這三種各自在不同的地方失靈。有用的做法,是在試點開始之前就弄清楚眼前這套是哪一種,而不是之後。
Kearney 量的是這些系統幾乎都沒有對準的那一塊工廠。工廠裡 72% 的工作由人執行,創造了整個營運 71% 的價值,而「用來量測人的活動的工具,自 1908 年以來實際上沒有改變過」。(Kearney, The State of Human Factory Analytics)
📖 本文將帶你看:
-
- 自動化視覺檢測的三種類型,各自抓得到什麼、抓不到什麼
- 為什麼同一個詞可以同時指一套固定規則和一個訓練出來的模型
- 你的產線真正在問的是三個問題裡的哪一個
- 帶進供應商 demo 的六個評估項目,以及每一項的警訊
- 一個半導體光罩盒組裝工站 改了什麼,又動了哪些數字
自動化視覺檢測:規則式、學習式與動作式
掛著這個名稱在賣的系統,都是這三種之一。比價之前,先弄清楚眼前的是哪一種。它們彼此不能互相替代。
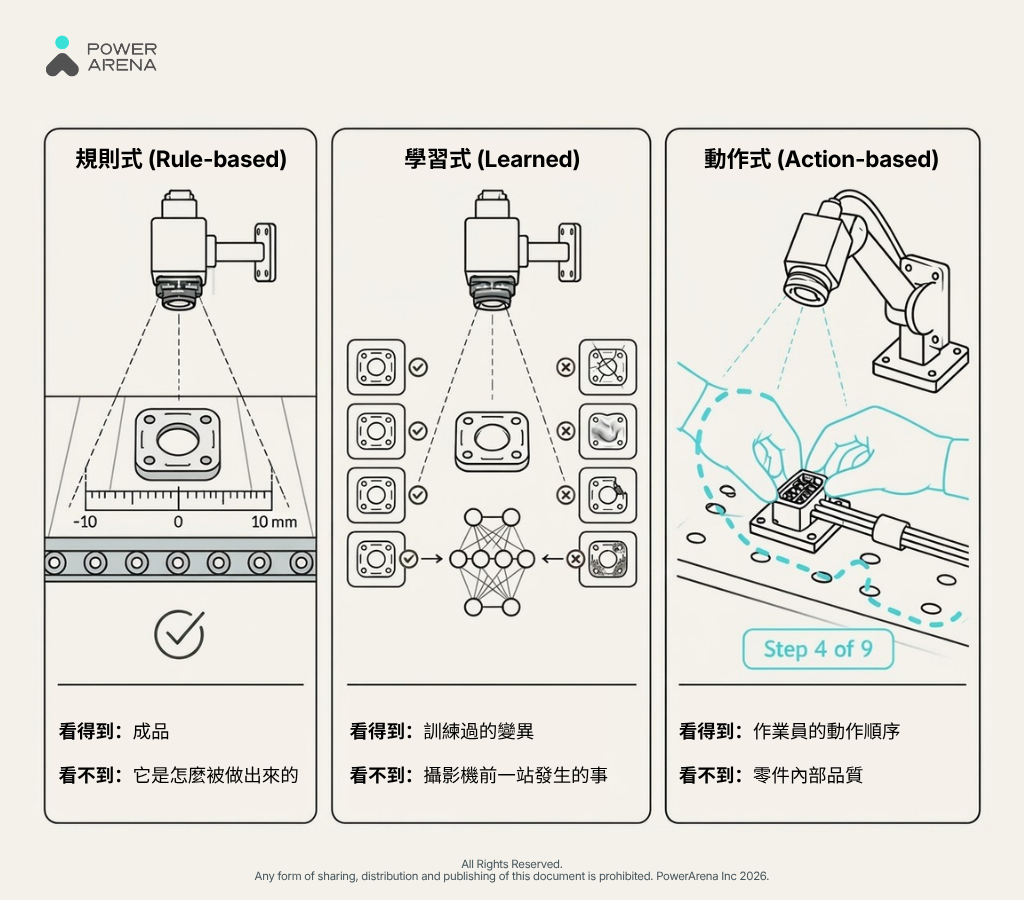
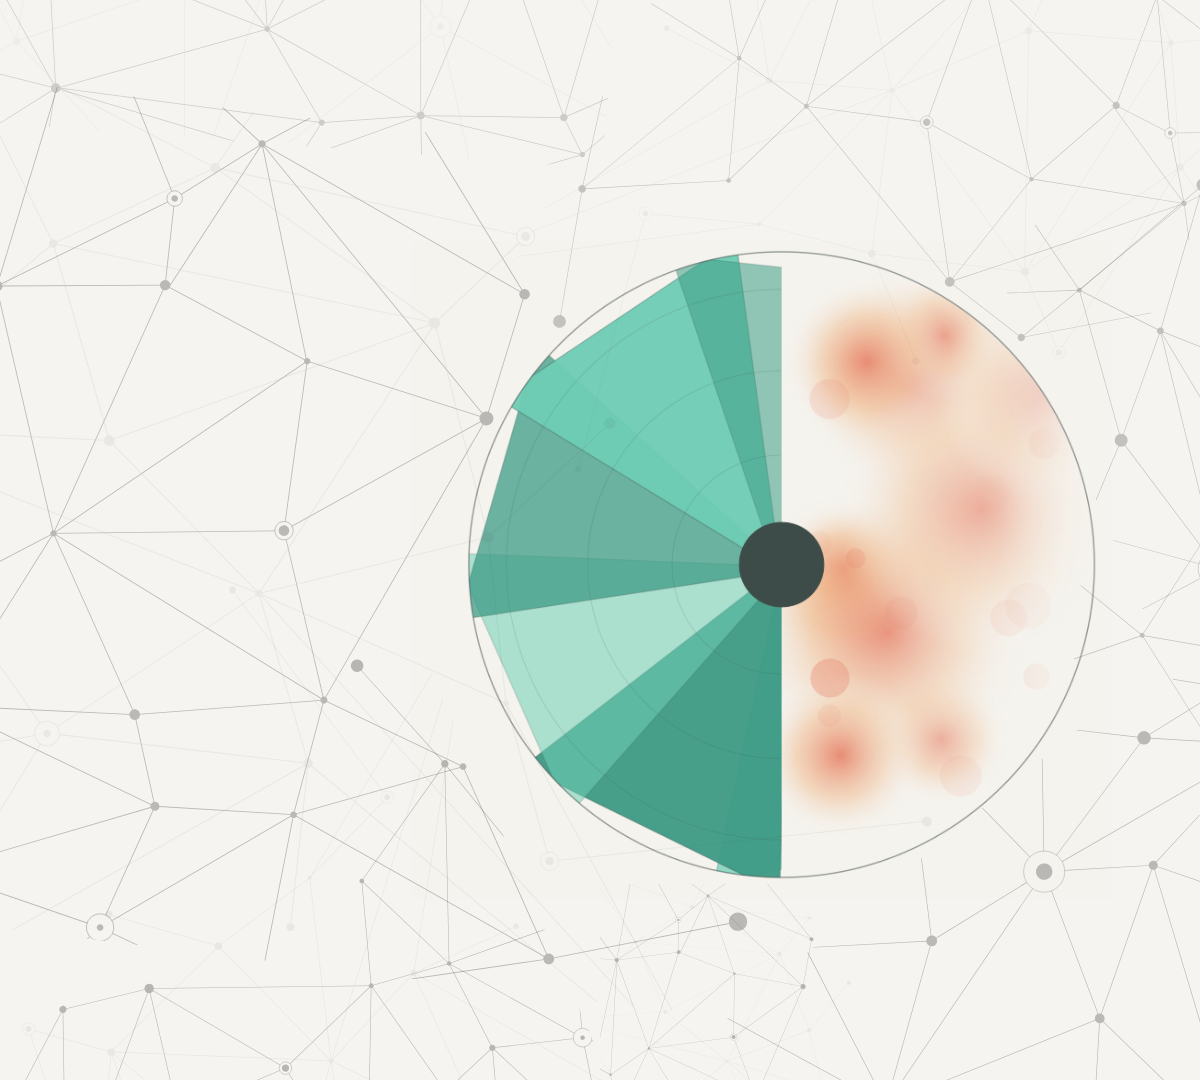
「規則式」、「學習式」與「動作式」檢測能力之比較。
1. 規則式檢測(傳統機器視覺):用來判斷一個已知的零件
工業攝影機、受控的打光和預先寫好的演算法,把物件對照固定條件比對,高速回傳 OK 或 NG。
系統不會學習。也不會適應。它做的就是被設定要做的事,在被設定好的條件下。這既是它的強項,也是它的天花板。
它擅長的地方:
- 表面瑕疵檢測(自動光學檢測,Automated Optical Inspection, AOI):成品上的刮傷、裂痕、污染、缺件
- 尺寸量測:到微米等級的幾何公差
- 定位引導:把機械手臂和取放系統帶到精確的座標
它停下來的地方,是任何沒有事先告訴它的事。供應商把機殼從銀色換成灰色,同一道刮痕就不再被判成不良,而產線上沒有任何東西會通知你這個變化。在只跑一種產品的穩定大量產線上,這個天花板也許永遠碰不到。在多樣少量的產線上,你通常會在第一次爬坡(ramp,新機種從試產拉到滿載產量的那段時間)就碰到它。
2. 學習式檢測(針對零件的深度學習):用來容納變異
模型用標註過的良品與不良品影像訓練,所以系統認得出從來沒有被明確寫進程式裡的模式。光線、位置、表面處理的變異會讓一套規則失效,它撐得住;出現新的不良類型時,也可以重新訓練。
代價在資料上。得有人蒐集並標註足夠多的不良品範例,而稀有的不良,恰好在你最需要它的時候最稀有。問供應商,模型要多少張標註影像才能上線,標註由誰做。如果答案是「我們會處理」,再問:11 月你的產品改版時會發生什麼事。
這兩類檢查的都是同一個東西:零件,在它做出來之後。
3. 動作式檢測(看作業員的 AI 視覺):用來看順序
在這裡,攝影機底下的對象不是零件。是一個正在做一連串動作的人。
系統不判斷成品,而是辨識動作,拿來和標準作業程序(Standard Operating Procedure, SOP)比對:拿起來的是扭力起子,還是旁邊那把手動螺絲起子;零件有沒有先轉到正確方向再放進去;第 4 步有沒有做在第 5 步之前;作業員是不是停了 11 秒在等治具。觸發條件是人的一個動作,不是畫面裡出現一個零件。
PowerArena HOP 人因作業平台(Human Operation Platform)就在這一層運作。HOP 在使用的當下辨識零件與工具,對照要求的順序追蹤作業員的動作,持續量測每個工站的組裝週期,並把影像和序號、時間戳記、工站編號連在一起,任何一台之後都調得出來重看。
一家投入精密製造超過 25 年的全球半導體製造商,把它用在光罩盒組裝工站上,那裡單一作業員往往要負責 10 到 30 個組裝步驟。組裝週期從 3.5 分鐘縮短到 2.8 分鐘,UPH(Units Per Hour,每小時產出)提升 19%,直通率(First Pass Yield, FPY)達到 97.6%。他們的產線工業工程師講得比任何規格表都直接:「以前異常靠經驗判斷,現在能用影像和數據快速指出瓶頸,讓改善更有說服力。」

在複雜的手動組裝工站導入「動作式」 AI 檢測的成果。
有一部分成果,來自任何模型訓練之前就先做完的功課。零件擺放位置、工具位置、左右手分工都被明確定義下來,AI 才辨識得了。這件事本身也讓流程變好了。支撐這一切的 PowerArena 基礎模型(fundamental model),也就是底層的動作辨識模型,帶來過 32.3% 的生產力提升。
你的產線真正在問的是哪一個問題
每一類都只把一個問題答得好,另外兩個答得差。
「這個零件做對了嗎?」 規則式檢測,用在穩定的產品上,就很好用了。這通常是每單位最便宜的答案,技術也成熟。
「這個零件做對了嗎?可是零件變異很大。」 學習式檢測。你付的是資料和重新訓練的成本,換回來的是對變異的容忍度。
「這一台有沒有做對,而且我能證明嗎?」 動作式檢測。任何看成品的方法都答不了這一題,因為你想驗證的多數東西,早在到達攝影機前三個工站的時候,就已經被封進產品裡了。
很多已經在跑 AOI 的工廠,問的是第三個問題,逛的卻是第一類。下面六個評估項目要抓的就是這個錯配,而且趁早、趁便宜的時候抓。

為產線目前面臨的問題,配對最適合的檢測技術。
帶進 demo 的六個評估項目:該要求什麼,警訊是什麼
把這張表帶進 demo。對任何導入過檢測系統的人來說,這些都是很平常的問題,做過的供應商六題都會有現成的答案。
| 評估項目 | 該要求什麼 | 警訊 |
| 1. 攝影機對準的是什麼 | 明確說出檢測的對象:零件,還是動作。請他們用一句話講清楚。 |
回答「都可以」,卻沒有另外解釋動作是怎麼被辨識的。零件檢測和動作辨識是不同的模型。
|
| 2. 遇到變異時的表現 | 用你的零件做 demo,包含一個你自己帶去、轉了角度、換了光線或顏色不一樣的樣品。問他們:一個剛剛判定通過的零件,轉 15 度再跑一次,畫面會怎麼樣。 |
只用供應商自己的黃金樣品(golden sample,他們已知的良品,打光和擺放都配合系統調過)做 demo,或是先要求「有代表性的條件」才肯展示任何東西。
|
| 3. 訓練資料,以及它歸誰 | 達到量產精度需要多少張標註範例、誰來標註、要花多久,以及訓練好的模型和影像事後歸誰所有。 |
給不出數字。「它會自動學習」不是答案;沒有附上不良類型的數字也不是。
|
| 4. 延遲,以及警示落在誰手上 | 以秒計的警示時間,加上一個指名的接收者:工站上的作業員、線長,或者一份班次報表。接著問,那個人在接下來 30 秒該做什麼。 |
警示落在一個沒有人打開的儀表板上,或者一封每日摘要 email 被說成「即時」。
|
| 5. 它留下的證據 | 以序號、工站和時間戳記為索引的逐台紀錄,客訴進來時幾分鐘內調得出來。請他們現場調出一台給你看,不是給你一張截圖。 |
只有 OK 和 NG 的計數。彙總圖表,卻沒有辦法回到單獨一台。
|
| 6. 改變的成本 | 一份書面答覆,說明下一次機種切換時會發生什麼事:什麼要重新設定、由誰做、需要幾天的產線時間、費用多少。 |
「只需極少的重新設定。」請他們給出天數。導入過的供應商知道這個數字。
|
最可能決定這件事成不成的是第 4 和第 6 列。第 1 到 3 列釐清系統看得到什麼。第 4 和第 6 列決定一年之後它還開不開著,那時候試點早結束了,當初把它架起來的工程師也已經調走了。
下一次和供應商談的時候帶什麼
把你自己的不良品帶進 demo。不是不良品的描述。是零件本身。
先講工站,再講技術,並且說明為什麼是那一站。如果供應商從頭到尾沒問過是哪一站,這多少說明了他們怎麼定義專案範圍。
把今天在那一站驗不了的三件事,一件一行寫下來。如果供應商說不出他們的系統涵蓋三件裡的哪幾件,就當作只涵蓋一件。
問誰已經在人工組裝上跑過這套,並且要求在供應商不在線上的情況下和對方聊。這個要求被怎麼處理,比 demo 本身告訴你的更多。
再問:大夜班沒有主管在現場的時候會怎麼樣。問這個問題會覺得有點直接。還是要問。
如果你評估的正是動作式系統,前面提到的組裝週期、步驟驗證和影像回溯功能,都放在 HOP Digital Station 裡。
常見問題
什麼是自動化視覺檢測?
自動化視覺檢測用攝影機和軟體檢查一件東西是否符合定義好的標準,不需要人來檢驗。它涵蓋三種不同的做法:對照固定條件檢查零件的規則式系統、用標註影像訓練的學習式系統,以及辨識作業員在工站上正在做什麼的動作式系統。
機器視覺和 AI 視覺檢測差在哪裡?
機器視覺把寫好的規則套用在一個位置受控的物件上,回傳 OK 或 NG。AI 視覺檢測從範例學,不靠規則,所以容得下變異;在動作式的情況下,還能辨識人的動作順序,這是任何規則集都列舉不完的。
自動化視覺檢測抓得到組裝錯誤嗎,還是只抓得到不良?
只有動作式的抓得到。零件檢測看的是事後的結果,任何在到達攝影機之前就被封進產品裡的東西,它都看不到。動作辨識在步驟發生的當下驗證,那時候產品還在作業員面前。
AI 視覺檢測有多準?
準確率的數字只有在附上不良類型、光線條件和資料集的時候才有意義。任何報百分比的供應商,都問一句這是在什麼上面量出來的,並要求把誤判率(false positive rate)一起拿出來看。一套什麼都報警的系統,通常一個月內就會被線長關掉。
我需要換掉現有的 AOI 嗎?
通常不需要。產線末端的 AOI 和製程中的動作式檢測回答的是不同的問題,常見的架構是兩個都跑:一個檢查做出來的東西,另一個記錄它是怎麼被做出來的。
接下來可以往哪裡看
三個問題、三種技術、一張帶進會議室的表。如果想在其中任何一項再往下一層,可以從這幾頁開始。
延伸閱讀
- 製造業的 SOP 遵循:怎麼量測,而不只是寫下來。如果你在逛的正是動作式檢測這一類,這篇講的是「已驗證」在一個工站上實際指的是什麼。
- AI 視覺能不能強化 FMEA? 評估項目 5 的證據一旦存在,值多少:來自觀察而不是記憶的失效模式。
- AI 視覺如何升級品質管理。三種類型所處的那個更大的品保與品管全貌。
- 用 AI 讓半導體製造的良率維持在 95%。上面光罩盒故事的良率那一面。
客戶案例
- 某半導體製造商以 HOP AI Poka-Yoke 提升產品品質。光罩盒導入的完整版:10 到 30 步的工站、SOP 的改寫,以及 3.5 到 2.8 分鐘是從哪裡來的。
- 某前五大 EMS 的產線平衡案例。一條 15 個工站產線上的動作式檢測,驗證步驟的那些攝影機同時也在量組裝週期。
在自己的產線上看一次
要確定三種裡你的產線需要哪一種,最快的方法是挑一個工站,把六個問題套上去。零件記得帶。
歡迎預約一次線上討論:看自動化視覺檢測用在人工組裝上的樣子。
Table of Contents