❓什麼是直通率?
直通率(First Pass Yield, FPY)是一個製程步驟裡,第一次就做對、不需要重工也不需要修復的產品比例。公式只有一行:
直通率 = 第一次就通過的數量 ÷ 進入這個步驟的數量
只算完全不需要修正的產品。修好之後才通過的那一台,不算第一次通過。
星期一早上的檢討會,月報上的品質數字寫著 96%。它已經連續五個月寫著 96% 上下。這條產線有 15 個人工工站,會議室裡沒有人說得出少掉的那 4 個百分點是哪一站給出去的,是三站各掉一點,還是某一站那週狀況特別差。
這個數字是對的。它也沒辦法用,因為它只在最後算了一次,算的是整條線。
這個 96%,還有它背後那條 15 站的產線,是貫穿整篇文章的一個例子。不是客戶資料。
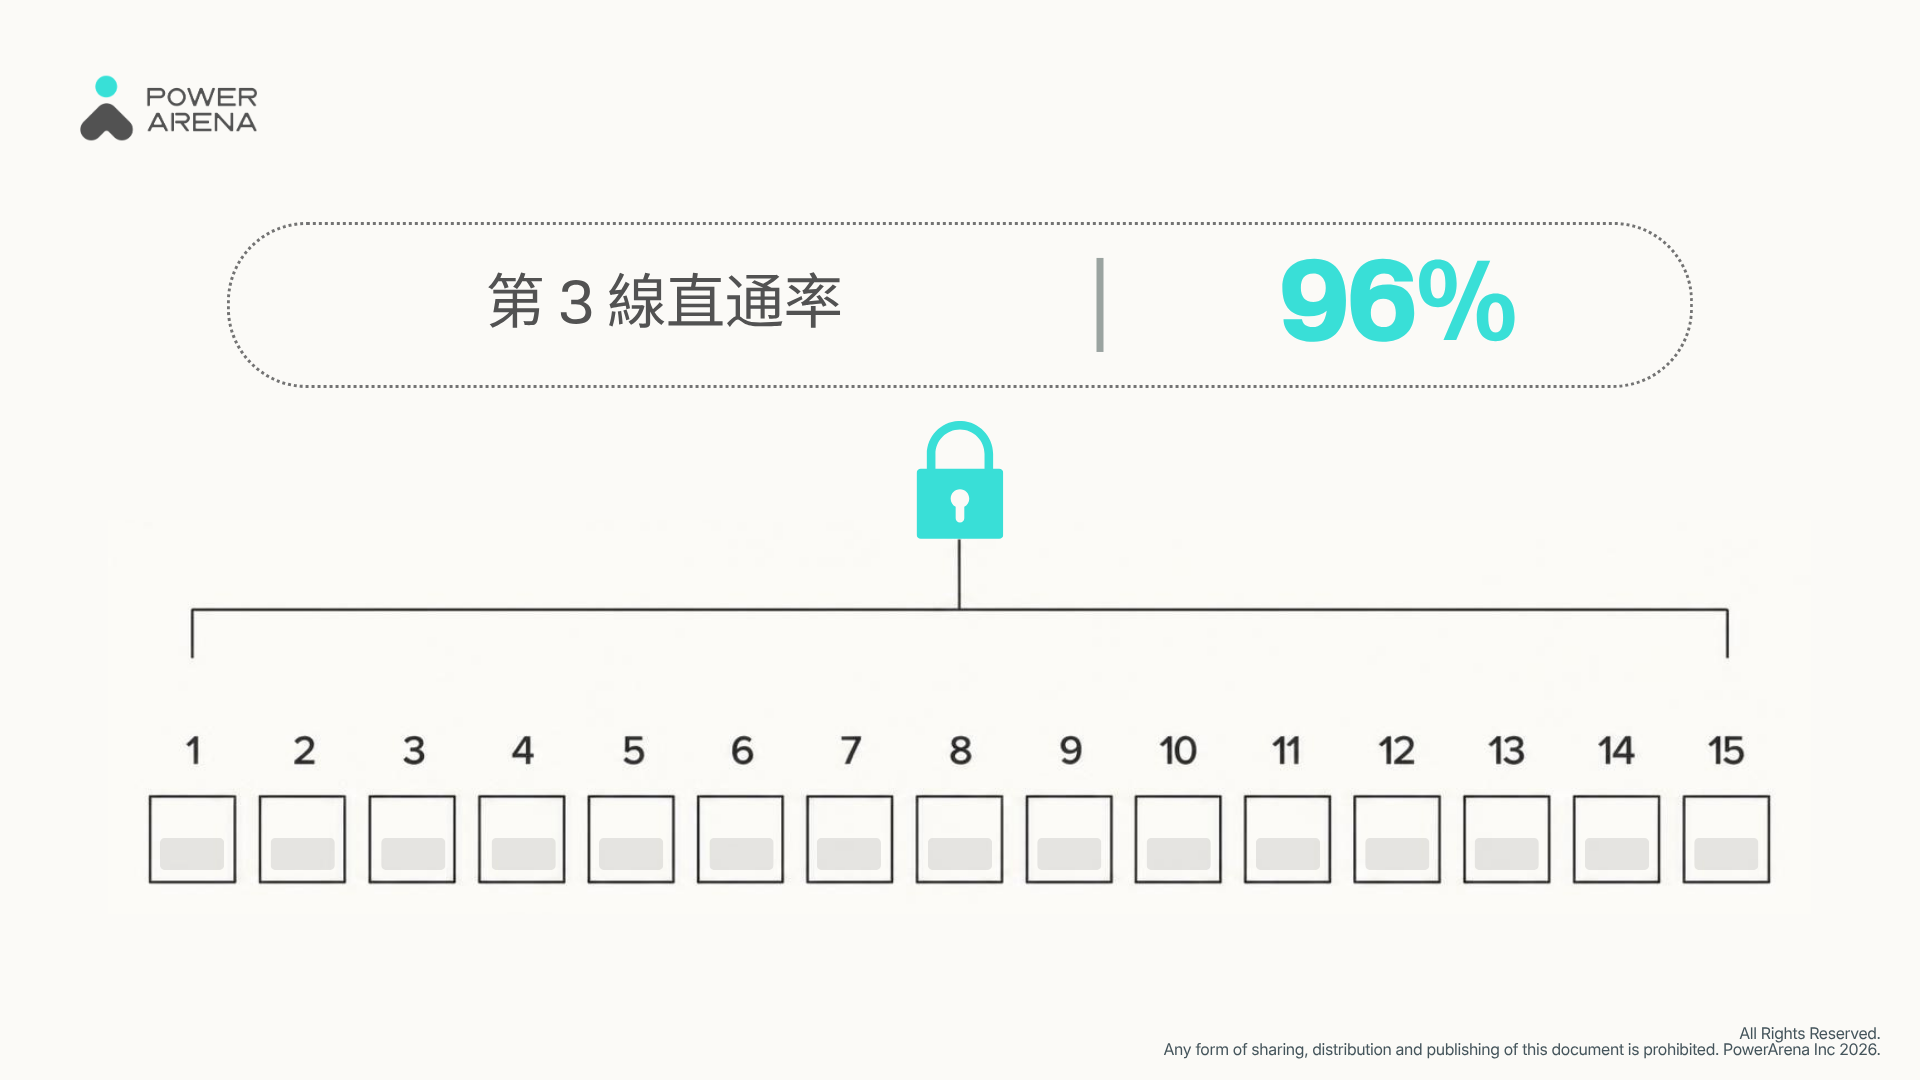
單一的線體直通率(FPY)數據,往往會掩蓋究竟是哪個特定組裝工站實際發生了問題。
這個缺口是有價格的。Deloitte 估計品質成本(cost of quality)最高可達公司總營收的 20%,而且企業把最多 68% 的品質成本花在矯正上,也就是廠內的重工與報廢,加上廠外的保固索賠與召回,花在預防上的只有 32%。(Deloitte)照這個比例,大約三分之二的錢是花在修理已經做錯的產品上。預防需要知道錯在哪裡發生,而一個整線的直通率數字告訴不了你。
📖 本文將帶你看:
- 直通率在一個工站上量的是什麼,整線的一個數字又藏掉了什麼
- 把公式套在 15 個工站上實際算一次,以及那個讓一條差的產線看起來很漂亮的算術錯誤
- 直通率資料實際上來自哪三個地方,各自說得出什麼、說不出什麼
- 一條半導體光罩盒產線 在逐站量測之後達到的數字
直通率量的是什麼,藏掉的又是什麼
在單一工站上,直通率回答一個問題:進到這一站的產品,有多少第一次就做對了。這個定義帶著三個條件,實務上常常被弄丟。
它是每一站的,不是整條線的。 直通率是針對一個製程定義的。拿它套整條線,你得到的是「一個很大的製程」的有效數字,而裡面每一站都不見了。
重工過的產品永遠不算。 作業員把一個差一聲喀就扣上的連接器重新壓到位,或者技術員把一個焊點重新回焊,產品從 NG 變成 OK,那一台仍然不是「第一次就好」。傳統良率會把它算成良品,因為傳統良率問的是能不能出貨。直通率問的是你為了走到能出貨,付了多少。
報廢和重工都是失誤。 一台報廢品和一台修好的產品,在損益表(P&L)上看起來差很多。對直通率來說,它們是同一件事:這一站第一次沒做成。
藏東西的動作發生在彙總的那一刻,15 個工站數字變成一個產線數字的那一刻。整線 96% 的直通率,把 15 站發生的所有事壓成一個數字,而這個壓縮是不可逆的。4 個百分點不見了。你拿不回來。
良率數字告訴你有多少。每一站的良率數字告訴你在哪裡。問題從「多少」換成「哪裡」,答案就必須從工站本身來。
公式,以及一個 15 站的實際計算
一條 15 站的機殼組裝線,算法如下。這些數字是一個例子,挑的是合理的值,不是客戶資料。 一個月,每站進入 10,000 台,重工過的產品算在它失敗的那一站,不計入第一次通過。
| # | 工站 | 進入數量 | 第一次通過 | 工站直通率 | 累計 RTY |
| 1 | 機殼上料與定位 | 10,000 | 9,994 | 99.94% | 99.94% |
| 2 | 墊片安裝 | 10,000 | 9,961 | 99.61% | 99.55% |
| 3 | PCB 安裝 | 10,000 | 9,988 | 99.88% | 99.43% |
| 4 | 鎖螺絲,4 顆 | 10,000 | 9,972 | 99.72% | 99.15% |
| 5 | 連接器 A | 10,000 | 9,983 | 99.83% | 98.98% |
| 6 | 連接器 B | 10,000 | 9,979 | 99.79% | 98.78% |
| 7 | 導熱墊貼附 | 10,000 | 9,948 | 99.48% | 98.26% |
| 8 | 屏蔽罩安裝 | 10,000 | 9,990 | 99.90% | 98.16% |
| 9 | 貼標與掃描 | 10,000 | 9,996 | 99.96% | 98.12% |
| 10 | 扭力確認 | 10,000 | 9,976 | 99.76% | 97.89% |
| 11 | 線材走線 | 10,000 | 9,934 | 99.34% | 97.24% |
| 12 | 上蓋蓋合 | 10,000 | 9,981 | 99.81% | 97.06% |
| 13 | 鎖螺絲,6 顆 | 10,000 | 9,969 | 99.69% | 96.76% |
| 14 | 韌體燒錄 | 10,000 | 9,993 | 99.93% | 96.69% |
| 15 | 最終外觀檢查 | 10,000 | 9,987 | 99.87% | 96.56% |
拿第 4 站算一次:9,972 ÷ 10,000 = 0.9972,也就是 99.72%。
最後一欄是滾動直通率(Rolled Throughput Yield, RTY),也就是一台產品 15 站全部第一次通過、沒有在任何一站重工的機率。它是把各站直通率相乘得來的,不是相加:
RTY = FPY₁ × FPY₂ × … × FPY₁₅ = 0.9994 × 0.9961 × … × 0.9987 = 96.56%
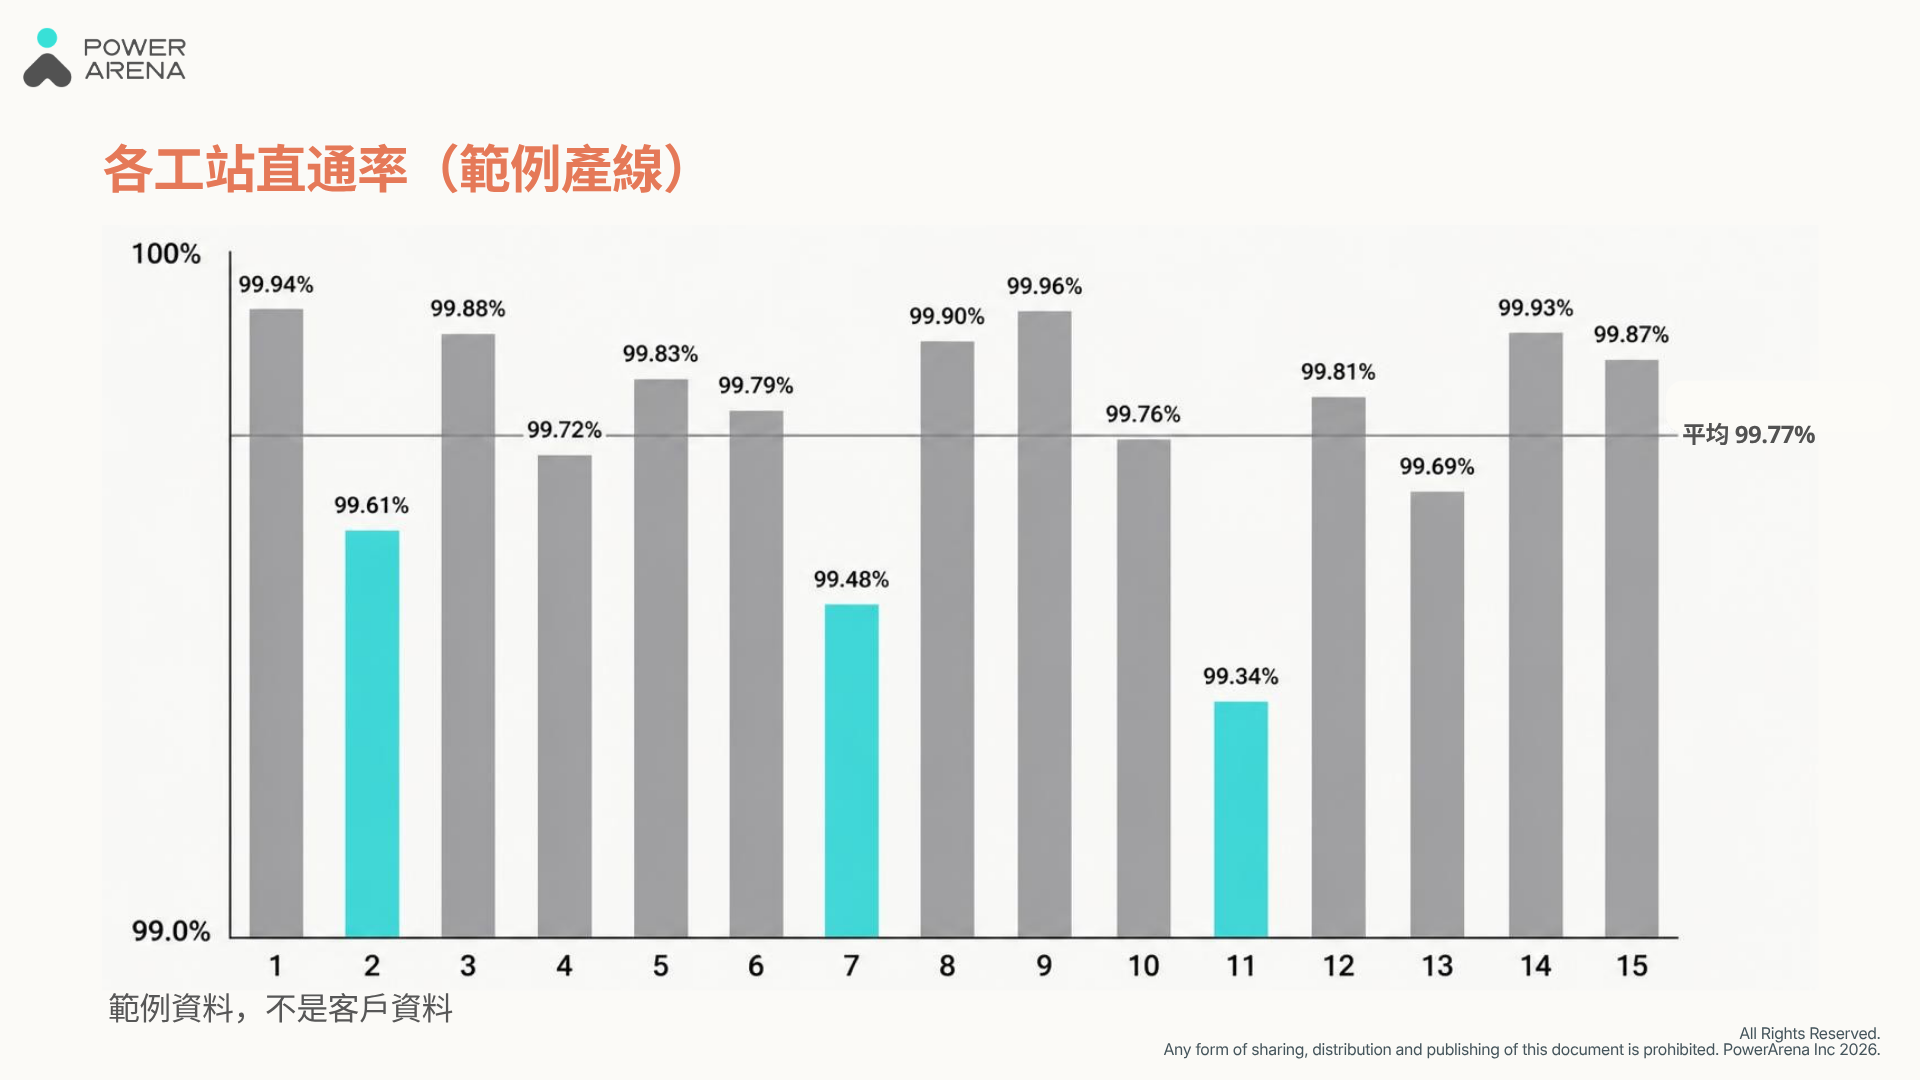
工站层级的数据揭露了,绝大多数的直通率不良其实仅源自于其中三个工站。
讓一條差的產線看起來很漂亮的錯誤
把範例表裡 15 站的直通率拿來平均。你會得到 99.77%。放進簡報裡,這條線看起來近乎完美。
改成相乘,你得到 96.56%。同一組資料,差了 3.2 個百分點。
平均是錯的,因為串聯的良率是機率,而串聯的機率要相乘。每一站都有機會在同一台產品上失手。這也是為什麼長產線對小小的不良率那麼不留情:15 站各 99.77%,整條線每 100 台會漏掉超過 3 台,而那 3 台不是在你的重工台上,就是在你客戶的手上。
同一張表也回答了彙總數字答不了的問題。範例裡 150,000 次工站通過,一共 349 次失誤。第 11 站(線材走線)、第 7 站(導熱墊)和第 2 站(墊片)三站就占了 157 次,等於整條線 45% 的首次失敗。 把這三站拉到產線自己的平均 99.77%,RTY 從 96.56% 變成 97.42%,每 10,000 台大約多 86 台再也不需要被碰第二次。
這些,在一個 96% 裡面你什麼都看不到。
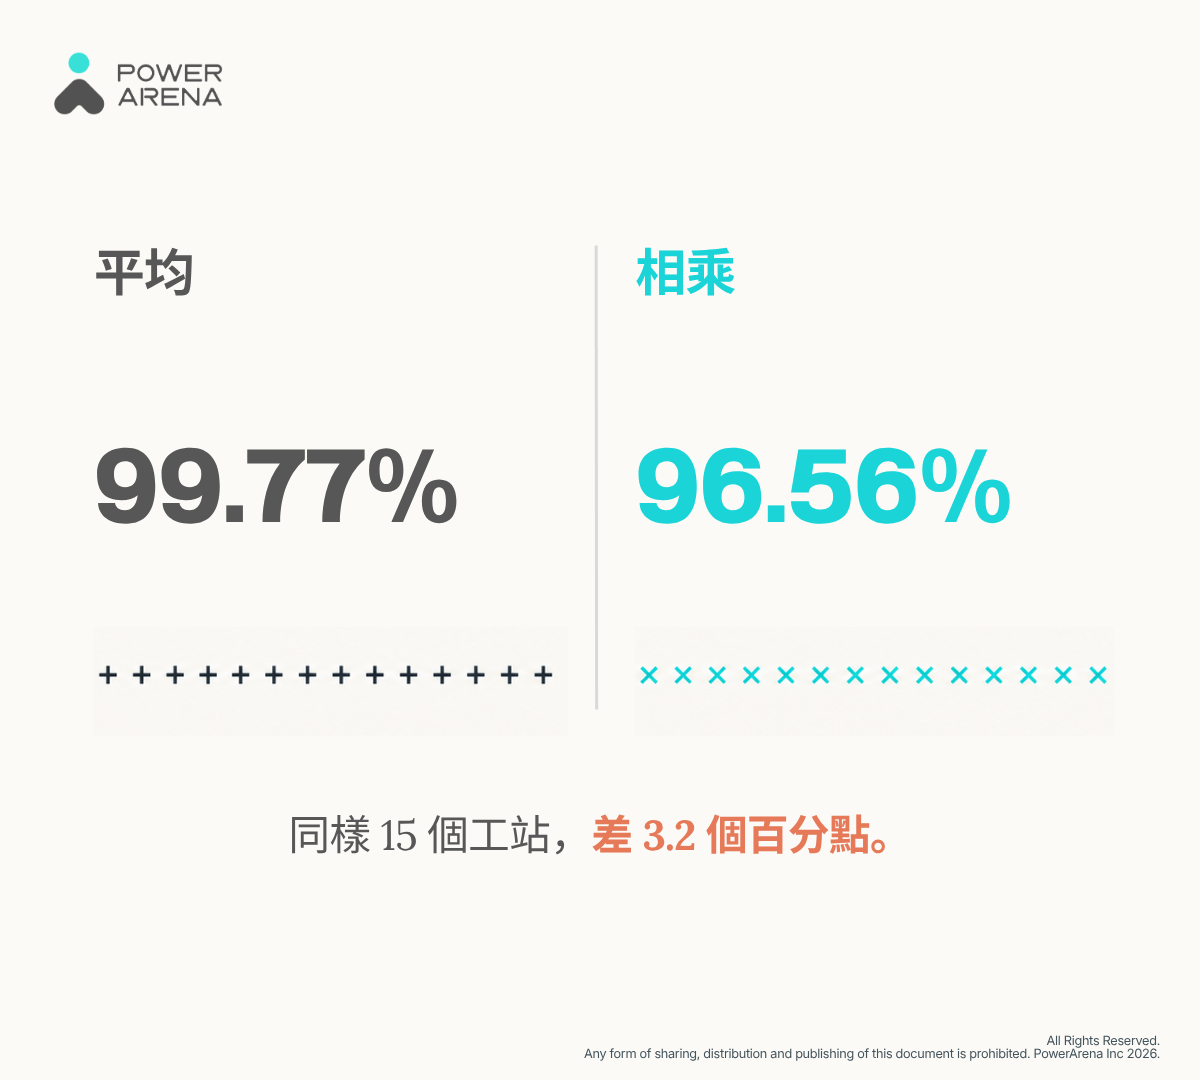
必須將各工站的良率相乘,而非取平均值,才能準確計算出真實的線體良率。
資料必須從哪裡來,每個來源又是為了告訴你什麼而存在
公式一分鐘就講完了。把它填滿才是多數產線卡住的地方,因為每一站的直通率需要一個你的系統不一定有記錄的事實:這台產品在這一站,在任何人再碰它之前,是不是好的。來源有三個,各自對不同的事情誠實。
線尾測試紀錄:完整,但太晚,也認不出工站
在產線末端,功能測試和最終檢驗涵蓋每一台產品。OK 或 NG 是客觀的、有時間戳記的,而且已經在你的資料庫裡。這是真正的覆蓋率,多數工廠月報上的直通率就是從這裡來的。
限制在位置。線尾測試看到的是一台完成品,所以它回報的是這台壞了,不是在哪裡做壞的。對任何結果不會在終測顯現的步驟,它也是盲的:蓋上機殼之後的膠量覆蓋,或者一片裝得稍微歪了的墊片,今天在測試台上撐得住,第七個月在客戶那裡開始漏。所以你的 96% 是關於產線末端的一句真話,而關於產線中段,它什麼都沒說。
作業員填的重工單:認得出工站,但填不全
回到工作台,重工單是唯一會寫出工站的常見來源。一張單子寫著「第 11 站,線材夾到,重新走線」,你就有了直通率需要的那個事實:這台產品在第 11 站不是好的,之後有人把它弄好了。
問題在什麼事情會有單子。一個失誤,做錯的人自己二十秒就地修好,通常不會有。這不是你的產線上有人不誠實。這是一個人修好一件小事然後繼續做,在一份看產出的工作裡,沒有哪套填單系統能穩定贏過這個直覺。所以你的重工單會偏向慢的、看得見的、花錢的失誤,由它們算出來的工站直通率會偏樂觀,而且你沒辦法修正,因為漏掉的事件根本沒留下紀錄。也許其中一台之後變成客退回來,也許永遠不會。
全時段影像擷取:逐站、逐台、逐步驟
在每一個工站上,這就是 PowerArena HOP 人因作業平台(Human Operation Platform)所在的位置。攝影機對照這一站自己的標準作業程序(Standard Operating Procedure, SOP)看作業,每一台產品都有一筆紀錄:做了哪些步驟、順序如何、每一步花多久、有沒有步驟重做。重做的步驟就是一次首次失敗,不管有沒有人為它填單。
對直通率的計算,有三件事隨之改變。覆蓋率是每一台,不是抽樣。歸屬到工站是結構上必然的,因為攝影機就在那一站。時間點也變了:工作台上方的安燈(andon,整條線一眼都看得到的燈塔)在產品還在作業員面前的時候從綠轉紅,於是原本會變成一張重工單的事件,變成了一次當場修正。
人工做法在被取代之前,值得先記它一筆。手工蒐集的工時與良率研究,是過去五十年大多數時候這些資料的來源,做這些研究的人是嚴謹的。問題在算術,不在用心:在 PowerArena 的案例紀錄裡,工程師在現場花 24 到 48 小時,大約換得每個月 15 分鐘可用的資料。那是一個工站、一個班次的抽樣。它填不滿上面那張 15 列的範例表,也填不滿你的改善計畫真正需要的那張。
人工擷取與全時段擷取:決定勝負的四件事
| 線尾測試紀錄 | 作業員重工單 | 全時段影像擷取 | |
| 覆蓋率 | 每一台,一個量測點 | 有被回報的才有,偏向慢而且花錢的失誤 | 每一台、每一站、每一班 |
| 延遲 | 產品做完後幾分鐘到幾小時 | 幾小時到幾天,在結單的時候 | 幾秒,在工站上 |
| 工站歸屬 | 沒有,產品已經完成 | 有,前提是有填單 | 自動到工站、到步驟 |
| 每月投入的人力 | 接近零,本來就在收 | 每一次事件都要作業員和主管的時間 | 建置一次,之後沒有重複的蒐集人力 |
這三個來源沒有一個是假的。線尾資料是你工廠裡最被信任的數字,應該繼續這樣,它原本要做的事它做得很好;而重工單是你的團隊本來就在用的、理解失誤的方式。兩者各自都做不出來的,是一張有 15 列的表。
讓直通率動起來的五件事,照通常先回本的順序
1. 先有歸屬,再有野心。 在你能把整線數字拆到工站之前,每一個改善都是一個附帶預算的猜測。這是最便宜的一步,也是最常被跳過的一步。
2. 修最差的三站,不是修平均。 上面的範例裡,三個工站就占了 45% 的失誤。把力氣平均攤在 15 站上,多數是花在本來就沒事的工站。
3. 把修正從線尾移到工站。 同一個失誤算兩次價。在工站上:重做一次,沒有文件,沒有別人介入。在終測:拆機、開單、重測,還有一台已經經過三個人手上的產品。兩種情況下缺陷一模一樣。只有帳單不同,而那是你的帳單。
4. 把 SOP 寫到可以被檢查的精度。 人工產線上很多工站層級的直通率損失不是硬缺陷,是變異:導熱墊貼偏了、雙手交叉、大夜班順序慢慢飄掉。HOP 的 Digital Station 模組把當前步驟顯示在工站的螢幕上,縮短新人上手的時間,也解決了「老手到底是怎麼做的」這個問題。
5. 先做線平衡,再量一次。 一個工站超過節拍時間(takt time,產線為了跟上需求必須維持的節奏)8 秒,做出來的就是趕工,而趕工的東西第一次就不會過。HOP 的 AI Line Balancing 模組在每一台產品上量各站的組裝週期,不是抽樣量,這才是真正重做線平衡需要的輸入:如何在精實製造中掌握線平衡。
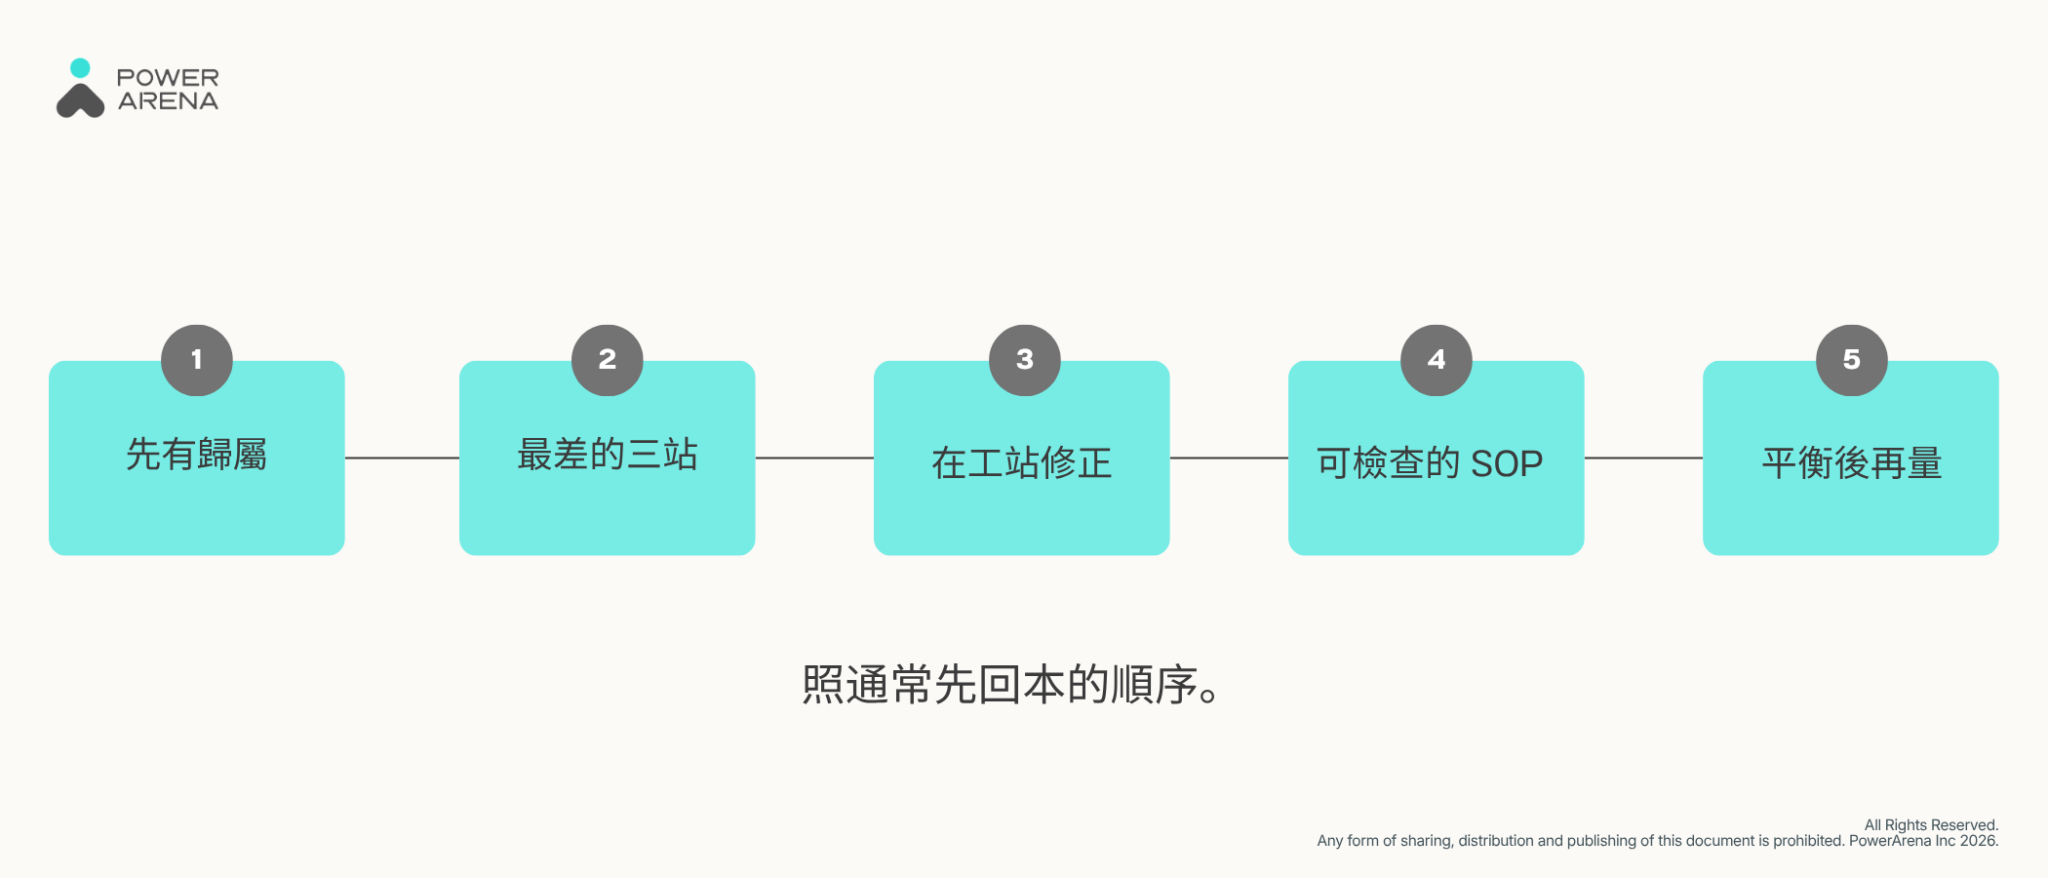
提升直通率(FPY)並減少昂貴重工成本的五大策略。
案例:一條半導體光罩盒產線,逐站量測
這家客戶投入精密製造超過 25 年,產品涵蓋光罩傳載、晶圓傳載與載板傳載等關鍵零組件。光罩盒組裝工站是人工的,而且密度很高,一位作業員在一件高價值產品上跑完一長串步驟。他們的良率問題和上面描述的形狀一樣:新進員工沒有經驗可以依靠,資深作業員各有各的習慣,而且沒有人能量化改善成效,因為量化需要的每站資料根本不存在。
HOP 進到那個工站。全時段錄影取代了碼錶計時,組裝週期在每一台產品上量,不是抽樣量,而錯誤步驟或異常停滯會在那一站當場發出警示,指出是哪一步,而不是幾小時後終測才出現的一筆發現。SOP 被重新寫到模型需要的精度:零件擺放位置、工具位置、左右手分工。後來發現,這件重寫本身就值得做。
成果:良率維持在 95%,直通率達到 97.6%,組裝週期從 3.5 分鐘縮短到 2.8 分鐘,UPH(Units Per Hour,每小時產出)提升 19%。
他們的產線工業工程師是這麼說的:「以前異常靠經驗判斷,現在能用影像和數據快速指出瓶頸,讓改善更有說服力。」
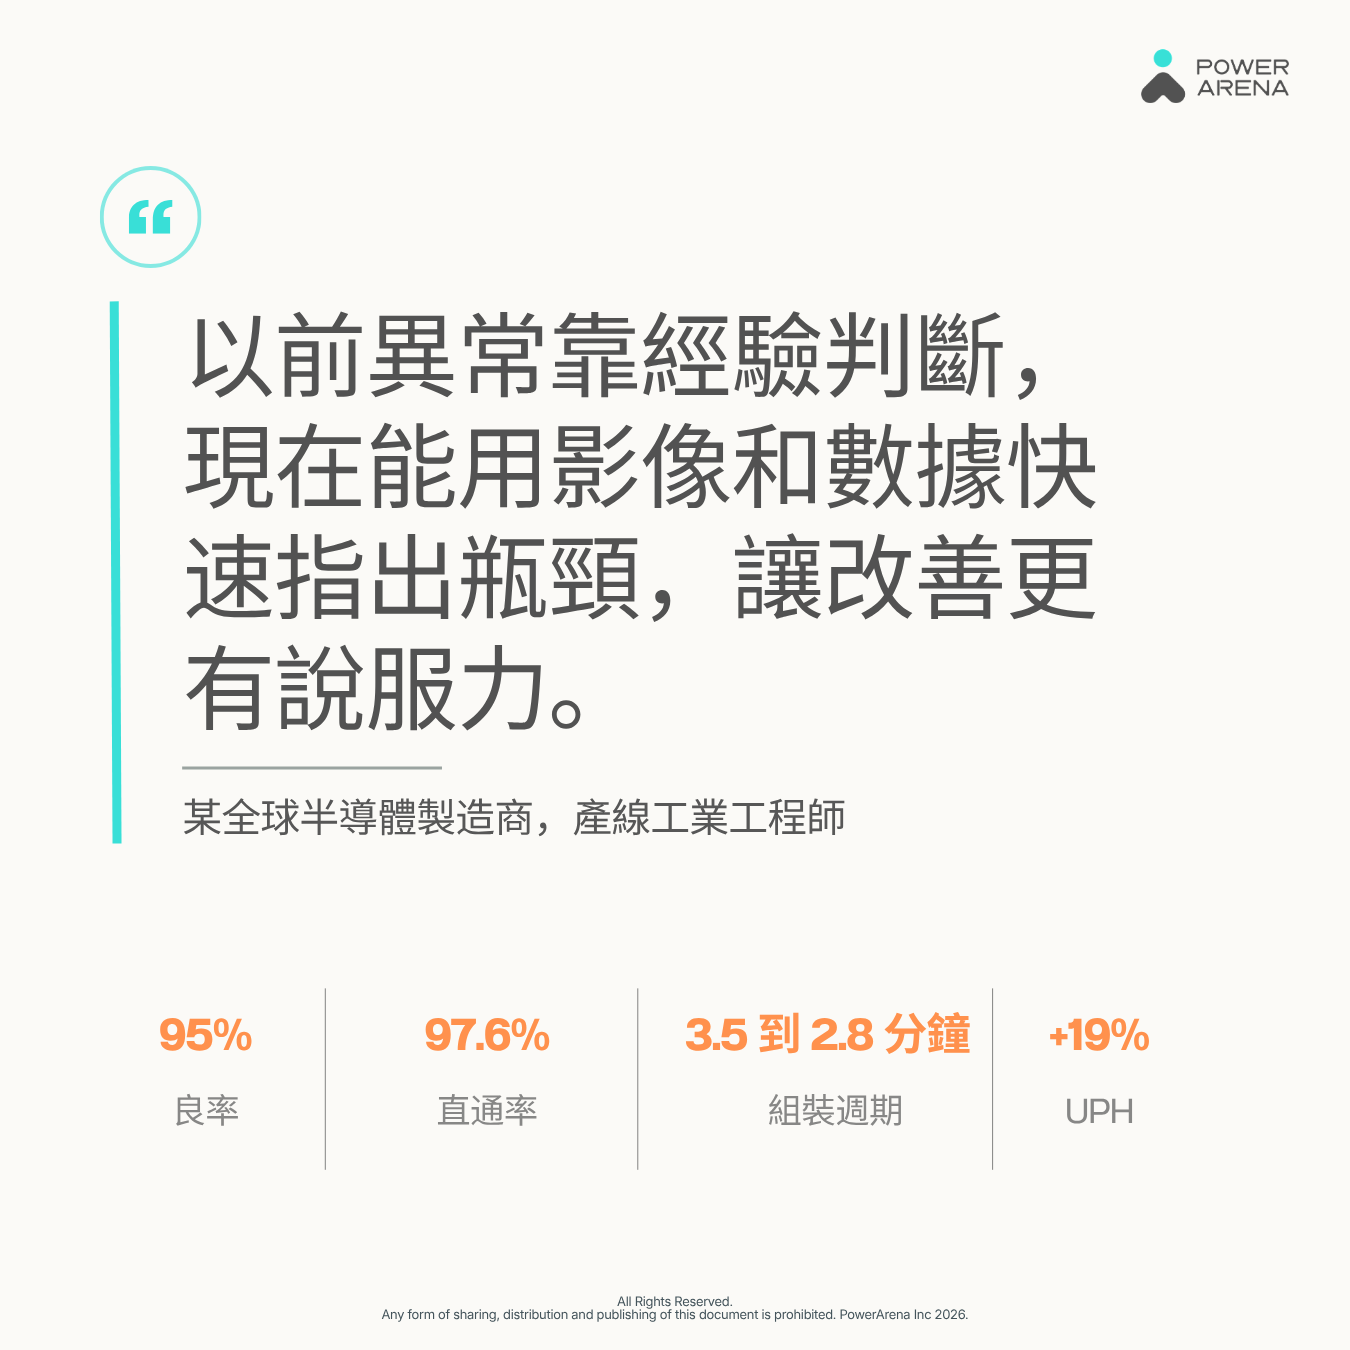
連續的影像數據,如何協助手動組裝線提升直通率(FPY)並帶動 UPH 成長。
直通率是要讀兩次的那個數字。直通率高於整體良率,表示好的產品是第一次就好的,重工那條路上幾乎沒有車。這才是你真正想買到的狀態。這條線的良率那一面,看這篇:用 AI 讓半導體製造的良率維持在 95%。
常見問題
什麼是直通率?
直通率是一個製程步驟裡第一次就正確通過、不經重工、修復或調整的產品百分比。它量的是製程跑得好不好,和最終良率不同,最終良率量的是修正之後能出貨的比例。
直通率的公式是什麼?
直通率 = 第一次就通過的數量 ÷ 進入這個步驟的數量。在上面的範例表裡,10,000 台進入第 4 站,9,972 台沒有被再碰過就做對了,所以直通率是 9,972 ÷ 10,000 = 99.72%。重工過的產品不計入分子。
直通率多少才算好?
看步驟數和產品,所以先問算法,再評數字。在一條 15 站的人工產線上,各站直通率落在 99% 多是常見的回報值,而由此算出的滾動直通率落在 95% 上下,是數學上的必然。一個沒有工站拆解的 96%,還不算好數字也不算壞數字,因為你不知道它是由什麼組成的。
直通率和滾動直通率差在哪裡?
直通率是每一站的。滾動直通率(RTY)是整個序列:把每一站的直通率相乘,得到一台產品全部第一次通過的機率。上面的範例(是示意,不是客戶資料)裡,15 站的直通率平均是 99.77%,相乘卻是 96.56%。
怎麼量每一站的直通率?
你需要每一台產品在每一步、任何修正之前的結果。線尾測試資料給不了,因為產品已經完成。重工單只有在有人填單的時候才給得了。全時段影像擷取記錄每一台、每一步,包括那些永遠進不了填單系統的二十秒就地修正。
接下來可以往哪裡看
一條公式、一條範例產線、三個資料可以來的地方。如果想在其中任何一部分再往下一層,可以從這幾頁開始。
延伸閱讀
- 用 AI 讓半導體製造的良率維持在 95%。上面光罩盒產線的良率那一面:一個高密度的人工工站在每一台都被量到之後,95% 是怎麼守住的。
- 如何在精實製造中掌握線平衡。第 5 點的完整版:每一台都量的各站組裝週期,以及一條 15 站的 EMS 產線由此拿到的 5.2% UPH。
- 產線效率提升的 5 個關鍵指標。直通率在 UPH、組裝週期、OEE 和人力稼動率旁邊的位置,以及為什麼在終檢計算的不良率量的是結果而不是原因。24 到 48 小時換 15 分鐘資料那個數字就出自這裡。
客戶案例
- AI 防錯防呆提高全球知名半導體製造商生產品質。光罩盒導入的完整版:10 到 30 步的工站、SOP 的改寫,以及 97.6% 是從哪裡來的。
- 於已成熟的生產線取得效率與產能提升。一家交換器製造商 30 站的黃金產線,其中 16 站裝了攝影機。產線經理自己講的「問作業員發生什麼事為什麼問不出來」,就是上面重工單的問題,從現場的角度看。
在自己的產線上看一次
要知道你的 96% 是由什麼組成的,最快的方法是挑出你最懷疑的三個工站,每一台都量,量一個月。月報記得帶。
歡迎預約一次線上討論:看直通率怎麼逐站量出來
Table of Contents